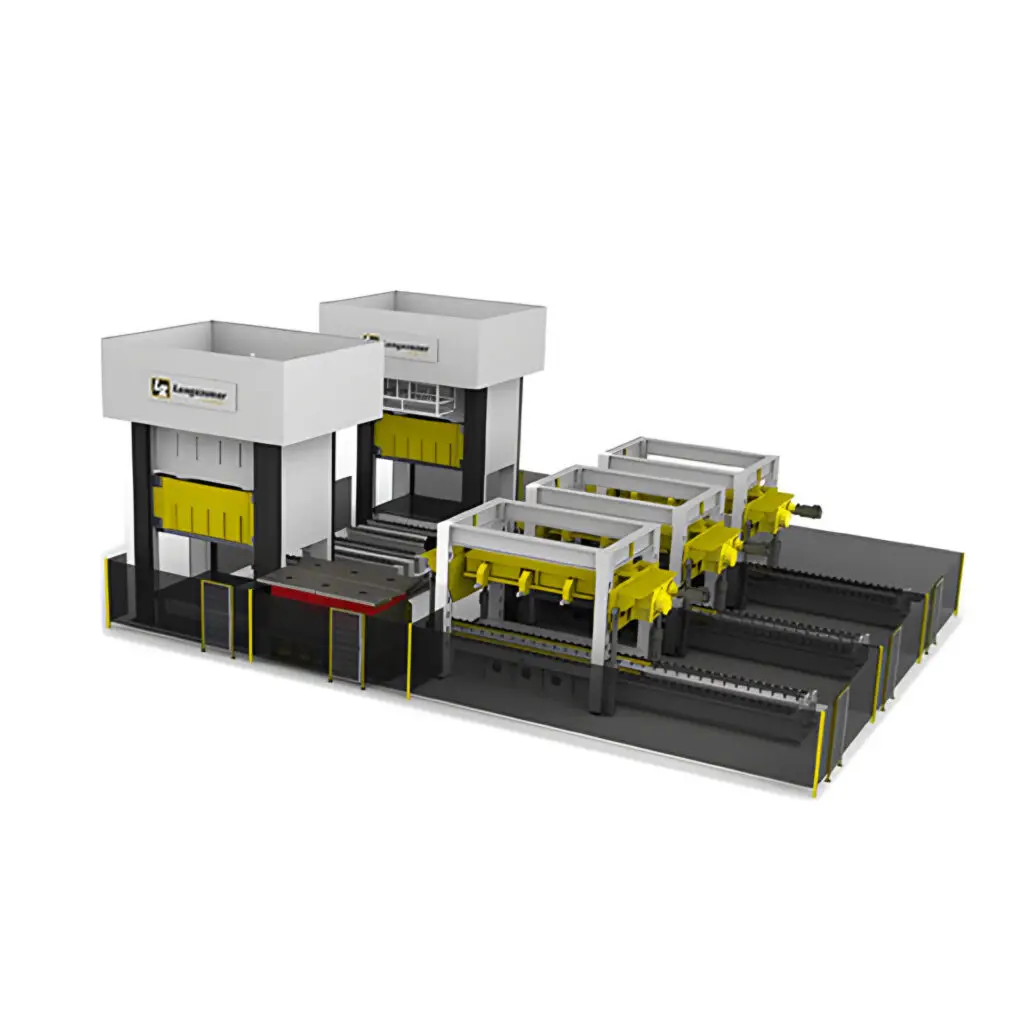
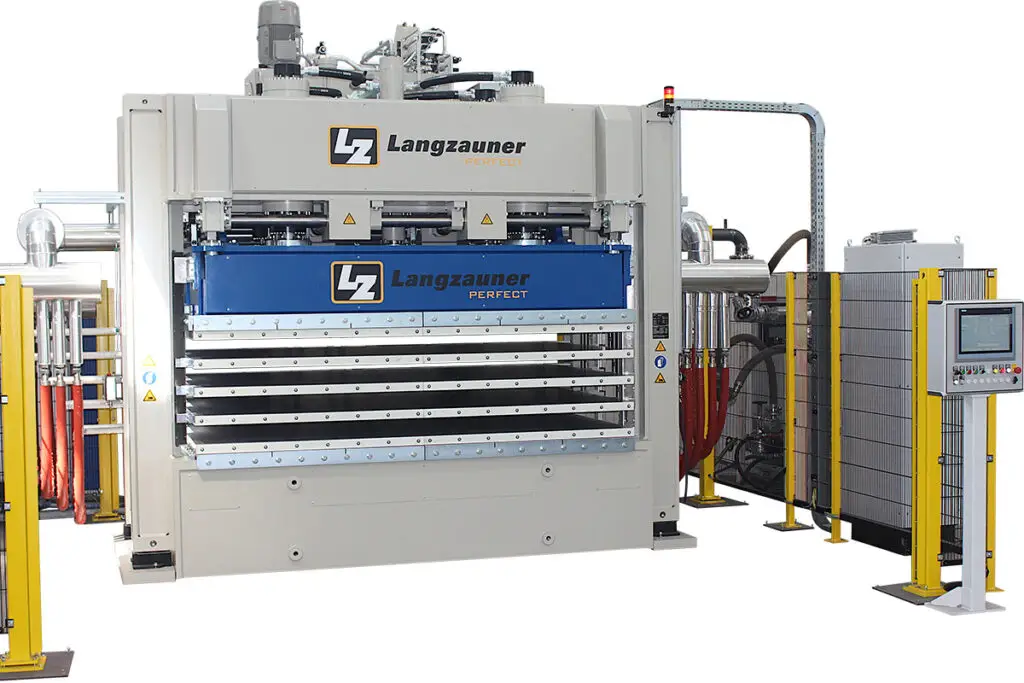
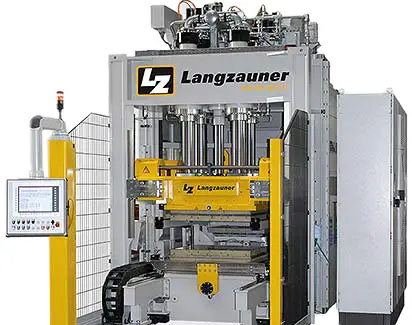
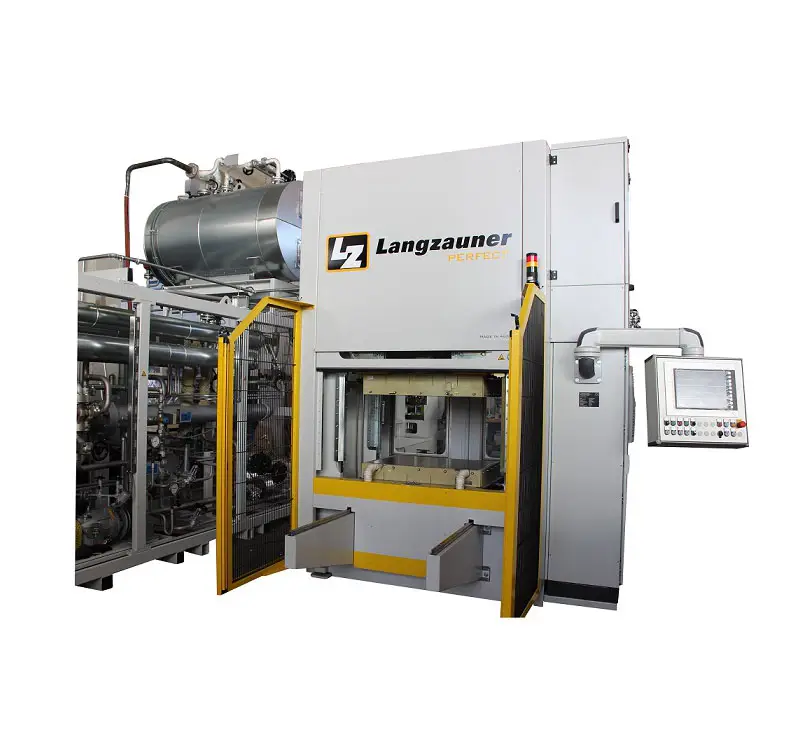
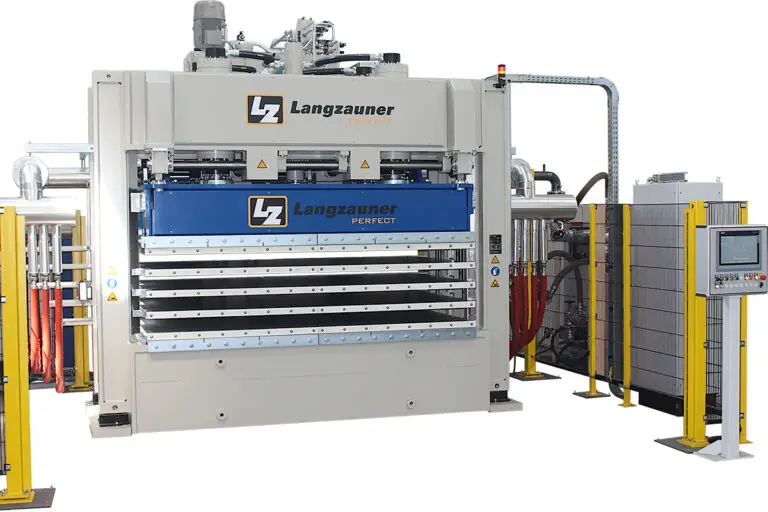
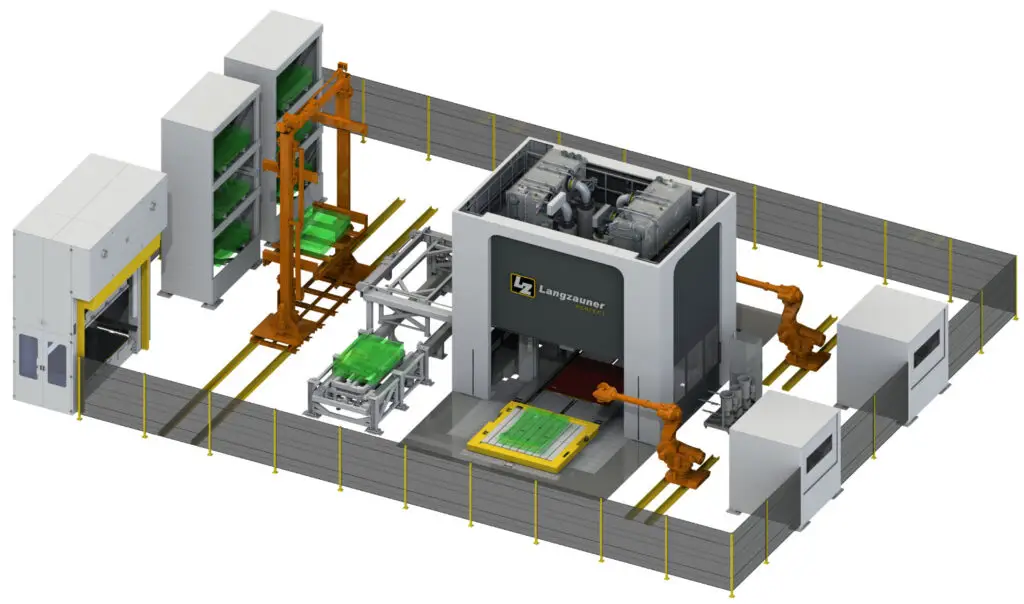
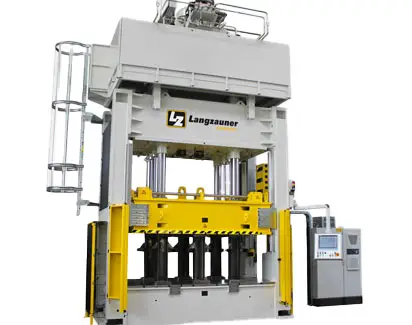
HydraulikpressenRTM-Presse LZT-OK-300-SOPresskraft3.000 kNPressfläche3.000 × 2.000 mm


Verbunde und Kunststoffe
Weitere Werkstoffe
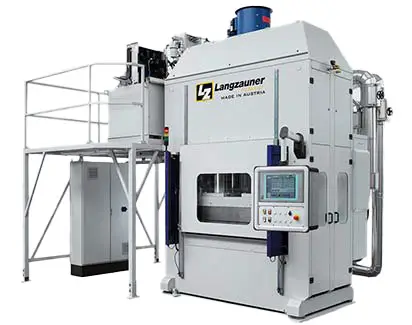
Vom Einzelmodul bis zur verketteten Linie: Jede Anlage wird auf Bauteil, Material und Taktzeit ausgelegt – nicht aus dem Katalog gewählt.
Alle Produkte ansehen


Zuletzt erschienen
Das Unternehmen
Projektberichte mit Zahlen, Verfahrenswissen aus der Praxis und Messetermine, bevor der Kalender voll ist.
Alle Insights


Offene Stellen
Arbeiten bei Langzauner
Fragen zur Bewerbung
Maschinenbau in vierter Generation in Lambrechten – vom Lehrling bis zur Projektleitung, alles unter einem Dach.
Offene Stellen ansehen


Leistungen
Digitales
Hilfe und Kontakt
Service endet nicht mit der Inbetriebnahme: Wartung, Ersatzteile, Retrofit und Anlagenverlagerung aus einer Hand.
Serviceanfrage stellen


Direkt erreichen
Langzauner Gesellschaft m.b.H.
Lambrechten 52, 4772 Lambrechten
Österreich
Ansprechpersonen
Weltweit
Sie erreichen uns direkt – ohne Ticketsystem und ohne Warteschleife. Wer der oder die Richtige ist, klärt die Zentrale.
Projekt anfragenVerbunde und Kunststoffe
Weitere Werkstoffe
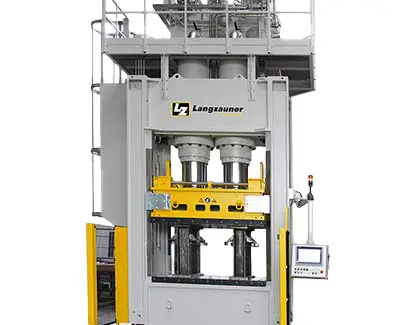
LZT-UK-60-L
Laborpressen von Langzauner für die Composite-Entwicklung
Kompakte Hydraulikpressen für Materialtests, Prototyping und Kleinserien im Faserverbund.

Auf einen Blick
Die perfectLAB-Laborpresse von Langzauner ist eine hydraulische Unterkolbenpresse mit elektrisch beheizten Stahlplatten für die Entwicklung und Verarbeitung von Faserverbundwerkstoffen. Sie deckt einen Presskraftbereich von 20 bis 1.100 kN ab, arbeitet mit Werkzeugtemperaturen bis 450 °C und ermöglicht auf einer Anlage Materialtests, Prototyping und die Kleinserienfertigung.
Einordnung
Laborpressen schließen die Lücke zwischen Materialentwicklung und Serienfertigung. Sie bilden die Prozessbedingungen einer Produktionspresse im kleinen Maßstab ab – bei deutlich geringerem Material- und Zeiteinsatz.
Die perfectLAB-Serie von Langzauner entstand aus der jahrzehntelangen Zusammenarbeit mit Faserherstellern, Forschungsinstituten und Universitäten. Jede Presse wird auf das jeweilige Labor-Setting zugeschnitten: Presskraft, Werkzeugfläche, Temperaturführung und Datenerfassung sind frei konfigurierbar.
Dadurch lassen sich Parameterstudien, Prototypen und seriennahe Kleinserien auf einer einzigen Anlage abbilden – und Laborergebnisse später verlässlich in die Serienfertigung übertragen.
Aufbau und Prozess
Die perfectLAB arbeitet als Unterkolbenpresse: Der Hydraulikzylinder sitzt unterhalb des Pressentischs und fährt die untere Heizplatte gegen die feststehende obere Platte. Diese Bauform hält die Bedienhöhe niedrig und den Aufstellraum klein.
Angetrieben wird die Presse von einer drehzahlvariablen Hydraulik. Die Pumpe läuft nur mit der tatsächlich benötigten Drehzahl, wodurch Druck und Position ohne Proportionalventile geregelt werden.
Die Stahlplatten werden elektrisch beheizt und über eine Druckluft-Wasser-Kühlung wieder abgekühlt. Heiz- und Kühlrampen, Presskraft, Position und Haltezeiten werden als Rezept hinterlegt und automatisch abgefahren.
Alle Prozessgrößen werden mit perfectDATA in Echtzeit aufgezeichnet und lassen sich als Kurve exportieren – die Basis für reproduzierbare Versuchsreihen.
Anwendung
Die perfectLAB wird überall dort eingesetzt, wo Faserverbundwerkstoffe entwickelt, qualifiziert oder in kleinen Stückzahlen gefertigt werden: in F&E-Abteilungen der Luftfahrt-, Automotive- und Sportindustrie, an Universitäten und in Forschungsinstituten sowie bei Herstellern von Prepregs, Organoblechen und Halbzeugen.
Typische Aufgaben sind Materialqualifizierung, Parameterstudien zu Druck-, Temperatur- und Zeitprofilen, die Herstellung von Prüfplatten sowie das Prototyping von Bauteilen vor der Serienfreigabe.

Auswahlhilfe
Die perfectLAB-Laborpresse ist für Entwicklung und Kleinserie ausgelegt. Sobald Bauteilgröße, Taktzeit oder Stückzahl steigen, ist die Formenpresse von Langzauner die richtige Wahl – sie bietet größere Werkzeugflächen und lässt sich automatisieren. Für Prozesse mit Harzinjektion empfiehlt sich stattdessen eine HP-RTM-Presse, für mehrlagige Plattenware eine Mehretagenpresse.
Unsicher, ob die Maschine zu Ihrem Bauteil passt? Schicken Sie uns Material, Geometrie und Taktzeit.
Eignung prüfen lassenKonfiguration
Integration
Warum Langzauner
Die drehzahlvariable Hydraulik läuft nur mit der tatsächlich benötigten Pumpendrehzahl. Das senkt Laufzeiten, Energiebedarf und Wärmeeintrag ins Öl.
Messung Pumpenleistung: bis zu 75 % Einsparung gegenüber konstant laufender Pumpe
Die Servohydraulik regelt Druck und Position ohne Proportionalventile. Auch Versuche mit niedrigem Anpressdruck bleiben dadurch reproduzierbar.
Werksprotokoll je Maschine, Druckgenauigkeit ±1 %
Elektrisch beheizte Stahlplatten decken Duroplast- und Thermoplastprozesse auf einer Anlage ab. Heizraten bis 50 °C/min verkürzen Versuchszyklen deutlich.
250 °C serienmäßig, 450 °C optional; Heizrate 8–50 °C/min
Weil die Pumpe bedarfsgerecht läuft, entfällt die separate Ölkühlung. Das spart Stellfläche, Investition und laufende Kosten.
Entfall Ölkühlaggregat; verlängerte Öl-Wartungsintervalle
perfectDATA zeichnet Presskraft, Position, Temperatur und Zeit in Echtzeit auf und exportiert die Kurven. Versuchsreihen werden dadurch vergleichbar und auditierbar.
Echtzeit-Datenaufzeichnung, Export als Kurve und Rohdaten
Labor- und Produktionspressen von Langzauner nutzen dieselbe Steuerungsplattform und Rezeptstruktur. Prozessparameter müssen beim Serienhochlauf nicht neu ermittelt werden.
identische Rezeptstruktur über alle Baureihen
Sprechen Sie mit jemandem, der die Anlage gebaut hat.
Angebot anfragenAus der Praxis
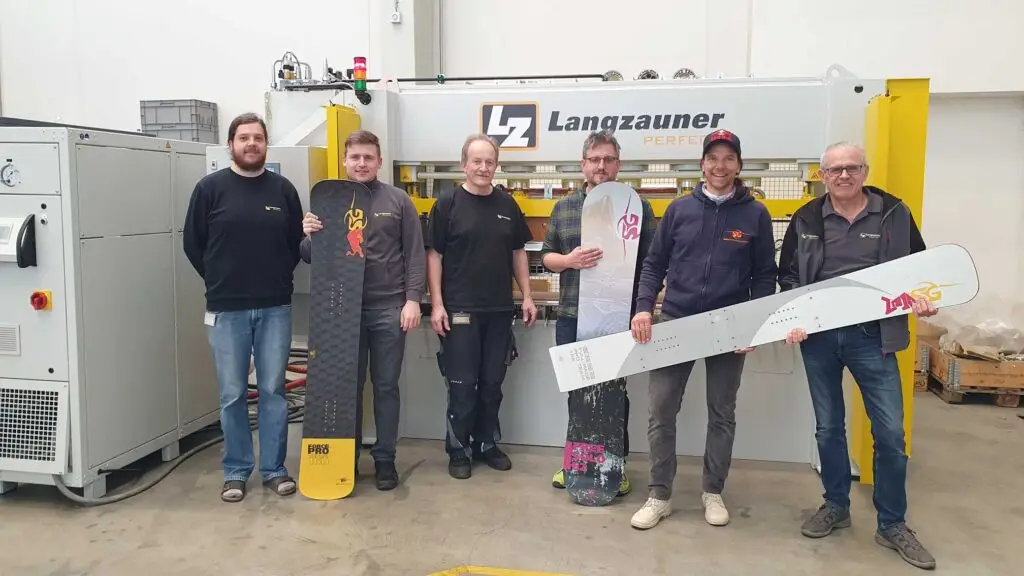
Ein europäischer Skihersteller qualifizierte neue Sandwich-Aufbauten für Skischalen und benötigte belastbare Prozessfenster, bevor Serienwerkzeuge beschafft wurden. Die perfectLAB bildete den späteren Serienprozess im Labormaßstab ab. Die ermittelten Druck- und Temperaturprofile konnten ohne Neuabstimmung auf die Produktionspresse übertragen werden.
Entwicklungszeit für neue Materialaufbauten von 14 auf 6 Wochen verkürzt
„Ein Unternehmen, das Pressenbau, Druck- und Vakuumtechnik gleichermaßen beherrscht, ist nur schwer zu finden.“
Technik
Alle Werte beziehen sich auf die dokumentierte Ausführung dieser Maschine. Abweichende Baugrößen und Pressflächen legen wir auf das Bauteil aus.
| Presskraft | 600 kN |
|---|---|
| Hub | 430 mm |
| Etagenlichteweite | 430 mm |
| max. Öffnungsgeschwindigkeit | 15 mm/s |
| Pressgeschwindigkeit | 0,1-0,8 mm/s |
| max. Schließgeschwindigkeit | 15 mm/s |
| max Werkzeugmaße / Pressfläche | 500 × 500 mm |
| Anzahl Etagen | 1 Stk. |
| max. Werkzeuggewicht | 75 kg |
| Heizplatten | ja |
|---|---|
| Heizmedium | elektrisch |
| max. Temperatur Heizplatte | 450 °C |
| Heizrate | 8 °C/min |
| Kühlmedium | Wasser |
| Antriebskonzept | Hydraulisch |
|---|---|
| Anschlussleistung | 33,4 kW |
| Vakuumsystem | nein |
| Abmessungen Maschine L × B x H | 1.475 × 1.620 × 2.325 mm |
|---|---|
| Maschinengewicht | 2.850 kg |
Vollständiges Datenblatt, Maßzeichnung und Broschüre schicken wir Ihnen zu.
Broschüre anfordernVerlässlichkeit
Fragen aus der Praxis
Die perfectLAB-Laborpressen decken einen Presskraftbereich von 20 bis 1.100 kN ab. Der konkrete Wert hängt von der gewählten Baugröße ab; innerhalb einer Baugröße lässt sich die Kraft stufenlos regeln. Die Druckgenauigkeit liegt dank Servohydraulik bei ±1 % über den gesamten Kraftbereich, sodass auch Versuche mit niedrigen Anpressdrücken reproduzierbar bleiben.
Die elektrisch beheizten Stahlplatten der perfectLAB erreichen serienmäßig 250 °C und optional 450 °C. Die Standard-Heizrate beträgt rund 8 °C/min, optional sind bis zu 50 °C/min möglich. Gekühlt wird über eine Druckluft-Wasser-Kühlung. Damit lassen sich sowohl Duroplast-Prozesse mit langen Haltezeiten als auch schnelle Thermoplast-Zyklen abbilden.
Eine Laborpresse ist auf Entwicklung, Materialqualifizierung und Kleinserien ausgelegt: kompakte Werkzeugflächen, hohe Regelgenauigkeit und vollständige Prozessdatenaufzeichnung. Eine Formenpresse ist für Serienfertigung konzipiert – mit größeren Werkzeugflächen, kürzeren Taktzeiten und Anbindung an Automatisierung. Bei Langzauner nutzen beide dieselbe Steuerungsplattform.
Verarbeitet werden alle gängigen Faserverbundwerkstoffe: Prepregs aus CFK und GFK, Organobleche und thermoplastische Tapes, SMC und BMC, Sandwichaufbauten mit Honeycomb-Kern sowie naturfaserverstärkte Halbzeuge. Auch Standardkunststoffe lassen sich thermoformen. Entscheidend ist die freie Konfigurierbarkeit von Temperatur, Presskraft und Zeitprofil.
Optional zeichnet perfectDATA alle relevanten Prozessgrößen – Presskraft, Position, Plattentemperatur und Zeit – in Echtzeit auf. Die Daten lassen sich als Kurve darstellen und exportieren. Dadurch sind Versuchsreihen dokumentiert, vergleichbar und auditierbar, was besonders in der Luftfahrt- und Automotive-Qualifizierung gefordert ist.
Durch die Unterkolbenbauweise fällt die Aufstellfläche gering aus – die kompakten Baugrößen passen in gängige Laborräume und benötigen keine Grube. Die genaue Aufstellfläche und Bauhöhe hängen von Presskraft und Werkzeugfläche ab und werden im Angebot ausgewiesen. Eine separate Ölkühlung ist nicht erforderlich.
Weiter im Programm
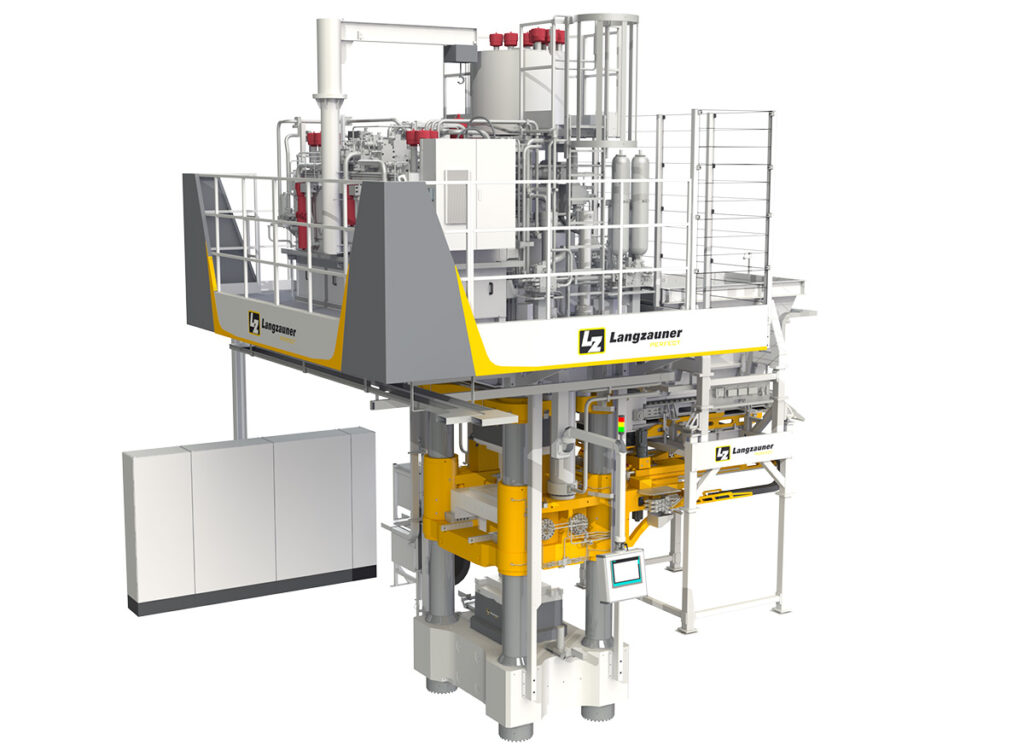
HydraulikpressenRTM-Presse LZT-OK-300-SOPresskraft3.000 kNPressfläche3.000 × 2.000 mm
LaborpressenLaborpresse LZT-OK-1000-SOPresskraft10.500 kNPressflächebis 1.300 × 1.000 mm
HydraulikpressenSMC-Presse LZT-OK-1200-SOPresskraft12.000 kNHub1.500 mm
MehretagenpressenPCM-Presse LZT-UK-560-SOPresskraft5.600 kNPressfläche4.100 × 2.100 mmNächster Schritt
Sie planen eine Laborpresse für ein konkretes Materialsystem? Schildern Sie uns Ihre Prozessparameter – wir legen die passende Konfiguration aus und senden Ihnen ein Angebot.