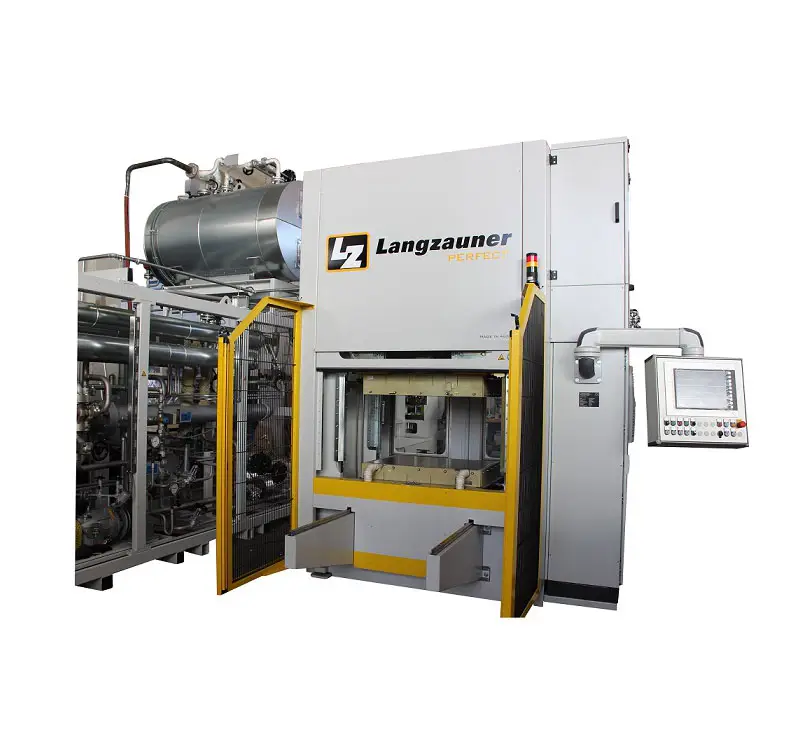
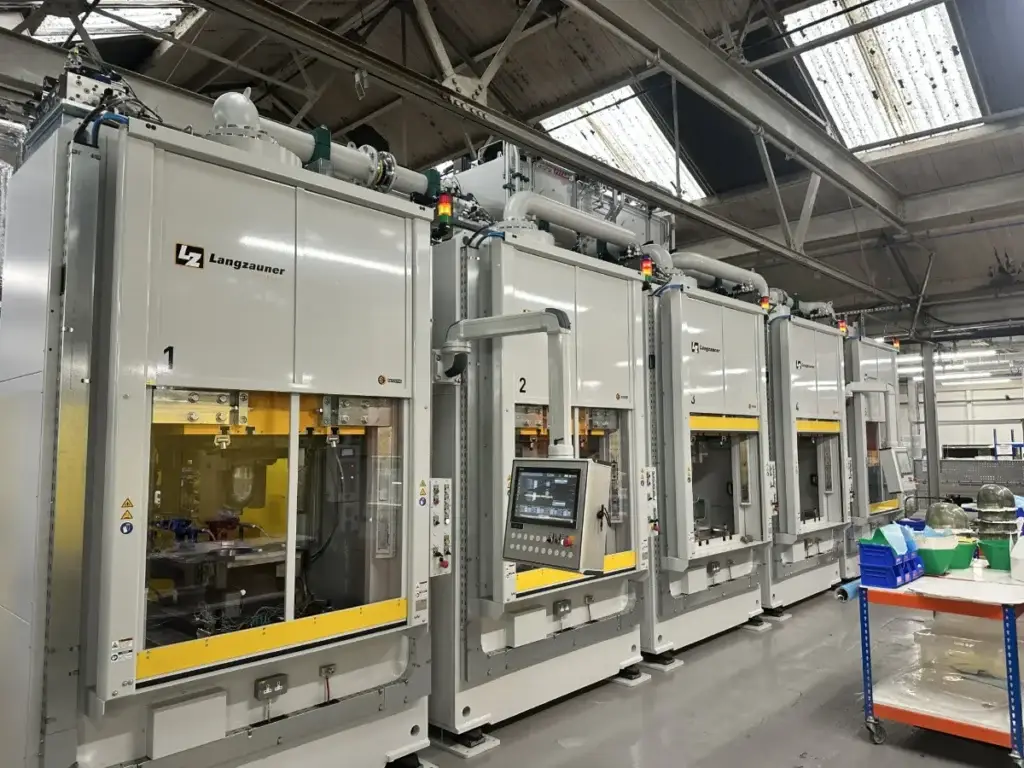
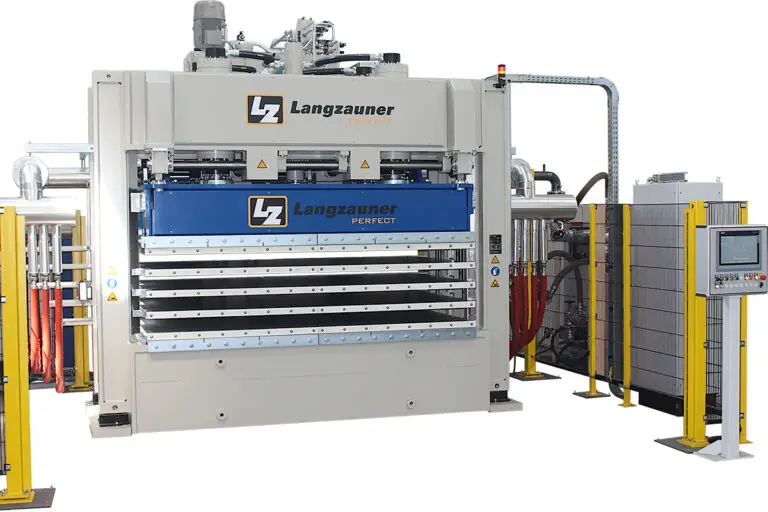
Wer eine Presse für Resin Transfer Molding sucht, vergleicht zuerst Presskraft und Aufspannfläche. Beides sagt über das Ergebnis am Bauteil erstaunlich wenig aus. Vier andere Größen entscheiden.
1. Parallelität statt Presskraft
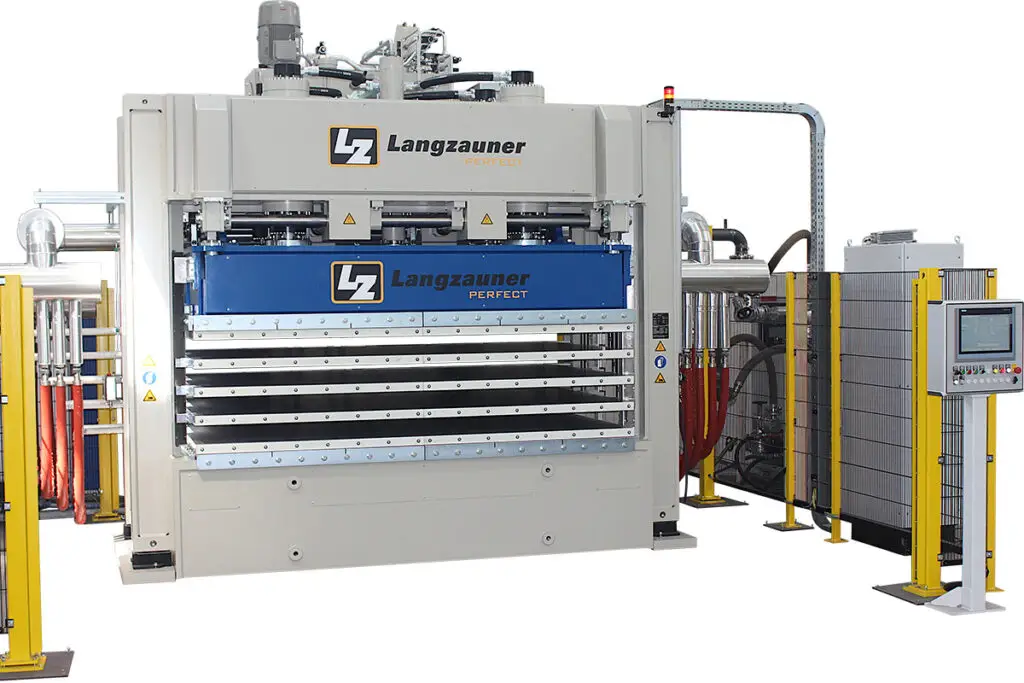
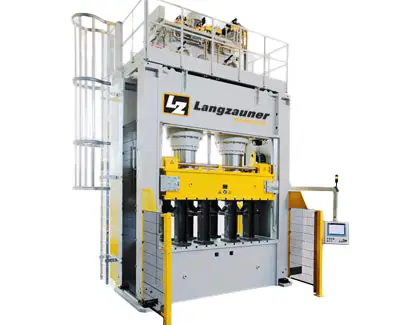
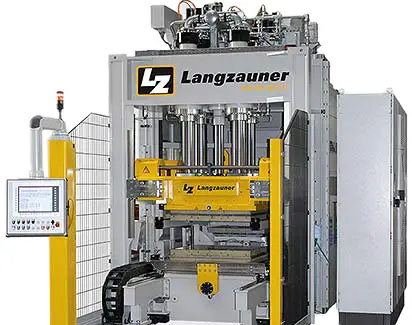
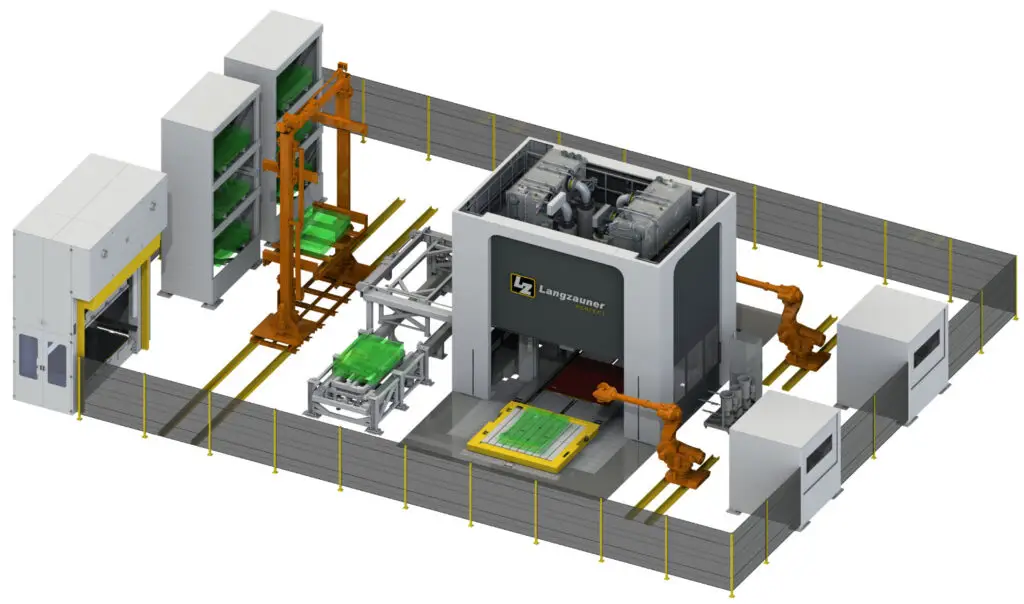
Beim RTM verteilt sich das Harz in einer geschlossenen Form. Steht der Stößel nicht parallel, entstehen unterschiedliche Kavitätshöhen – und damit unterschiedliche Faservolumengehalte im selben Bauteil. Bei Großbauteilen wird die Parallelität deshalb im Hundertstelmillimeter-Bereich geregelt, mit individuell angesteuerten Zylindern und aktivem Parallelitätsmanagement.
2. Kraftregelung über den Zyklus
Die Presskraft ist keine Konstante, sondern ein Profil: niedrig während der Injektion, definiert steigend während der Kompaktierung, gehalten während der Aushärtung. Eine Regelgenauigkeit von 0,1 Prozent ist dabei kein Marketingwert, sondern die Voraussetzung für reproduzierbare Wandstärken.
3. Temperaturführung
Harzsystem und Zykluszeit bestimmen das Temperaturprofil, nicht umgekehrt. Beheizte Werkzeuge, Thermalöl- oder elektrische Systeme und – bei kurzen Takten – aktive Kühlung gehören zur Auslegung dazu. Systeme bis 450 °C sind möglich; entscheidend ist nicht die Spitze, sondern die Gleichmäßigkeit über die Fläche.
4. Das Injektionsverfahren
HP-RTM, C-RTM, SQ-RTM und L-RTM stellen unterschiedliche Anforderungen an Schließkraft, Spaltmaß und Mischkopfanbindung. Wer das Verfahren erst nach der Presse festlegt, baut zwangsläufig Kompromisse ein.
Was das für die Auslegung heißt
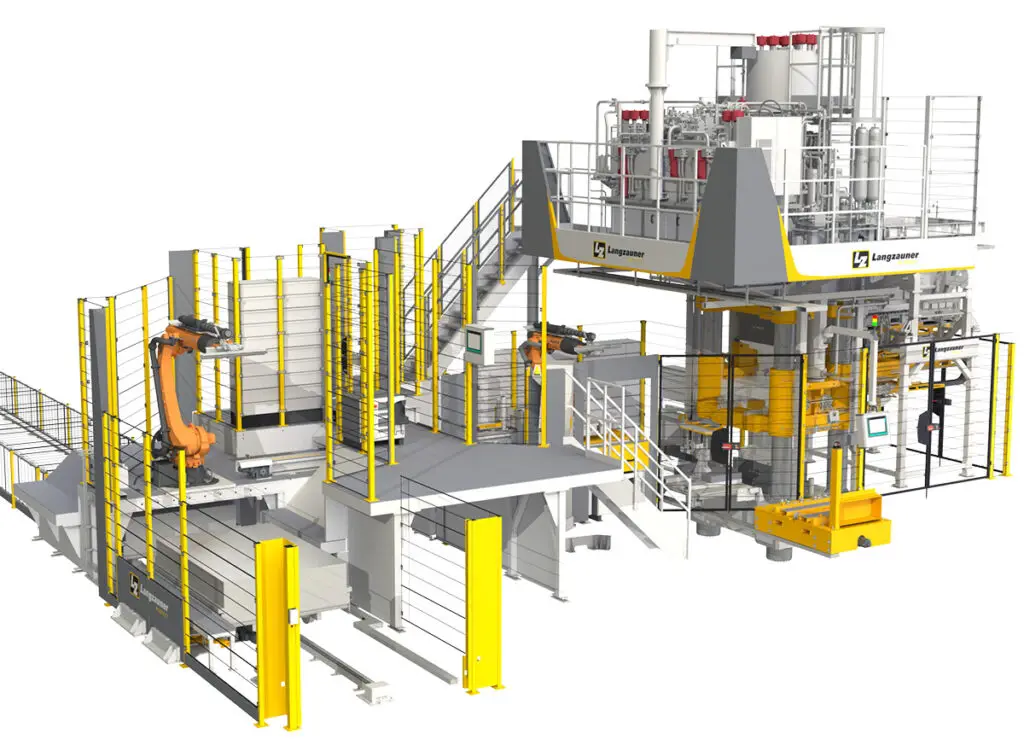
Eine RTM-Presse wird vom Bauteil her gerechnet: Faservolumengehalt, Bauteilgeometrie, Harzsystem, Taktzeit. Presskraft und Aufspannfläche sind das Ergebnis dieser Rechnung – nicht ihr Ausgangspunkt.