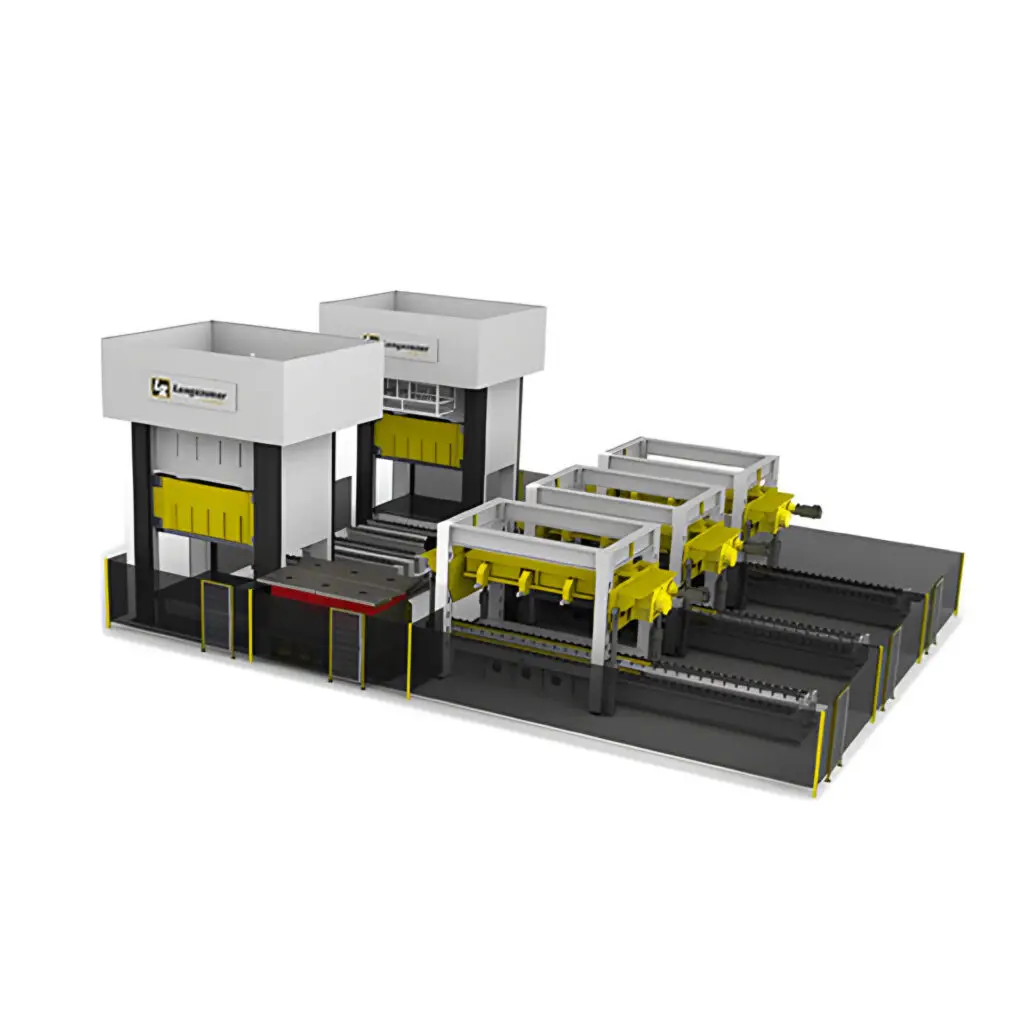
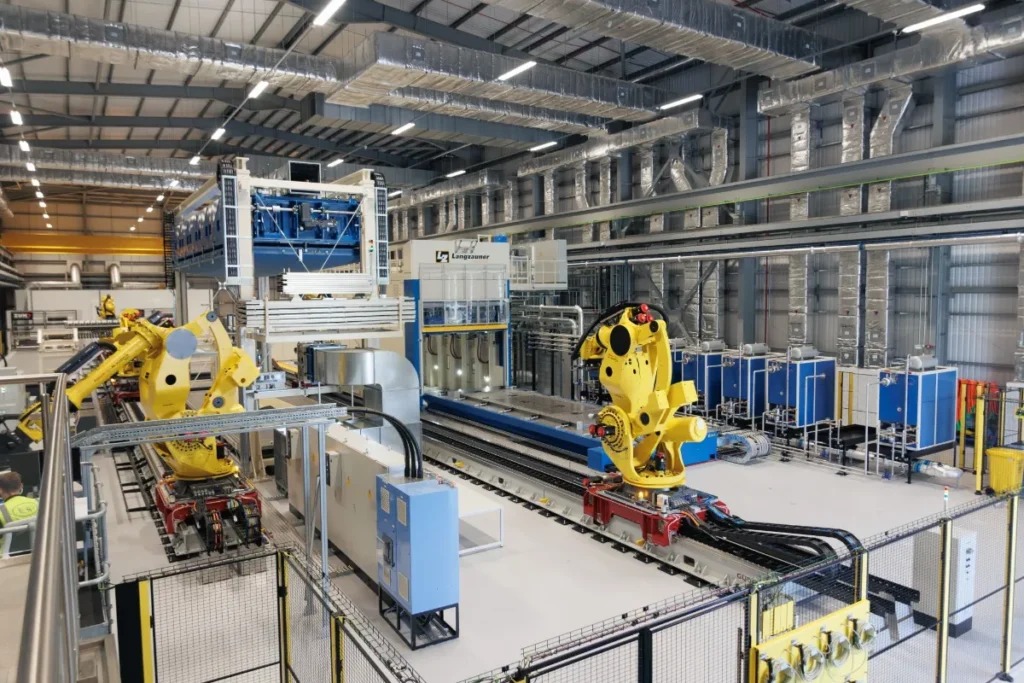
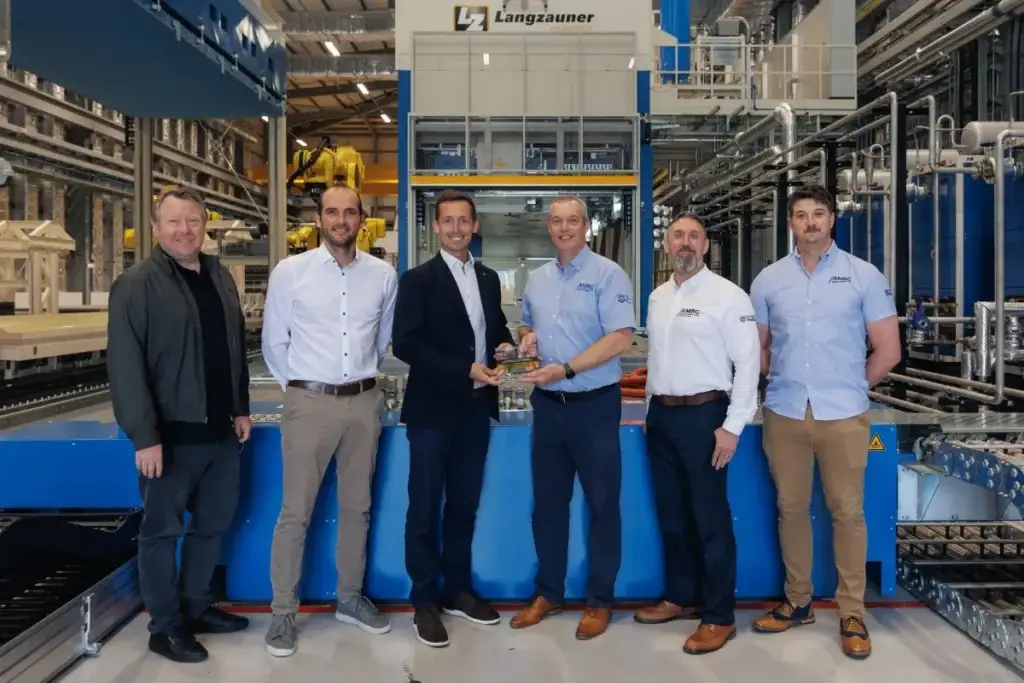
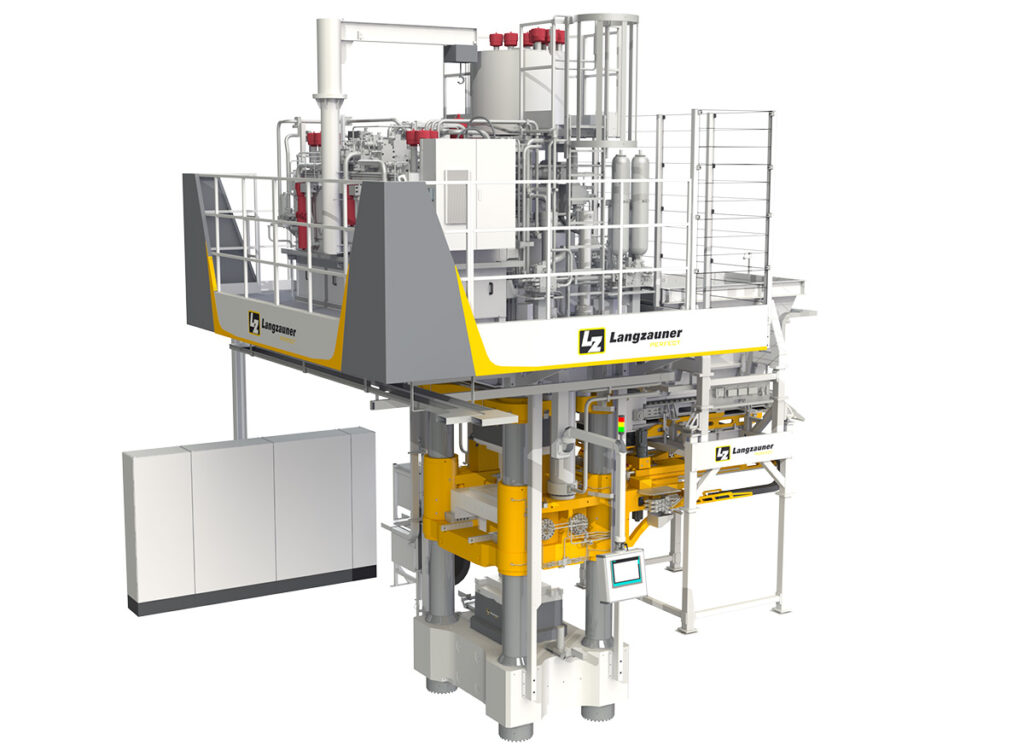
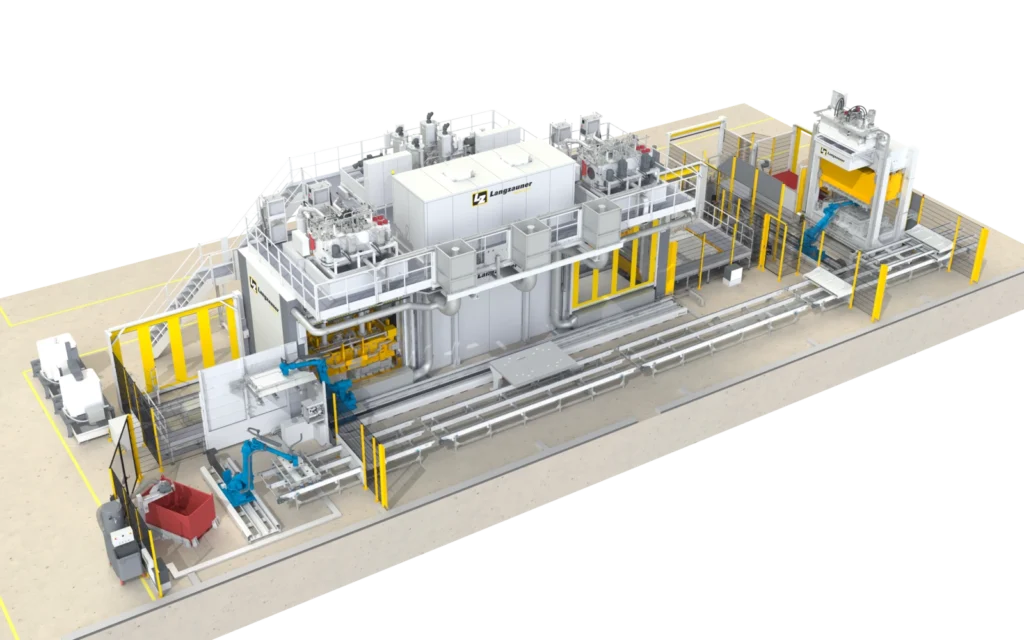
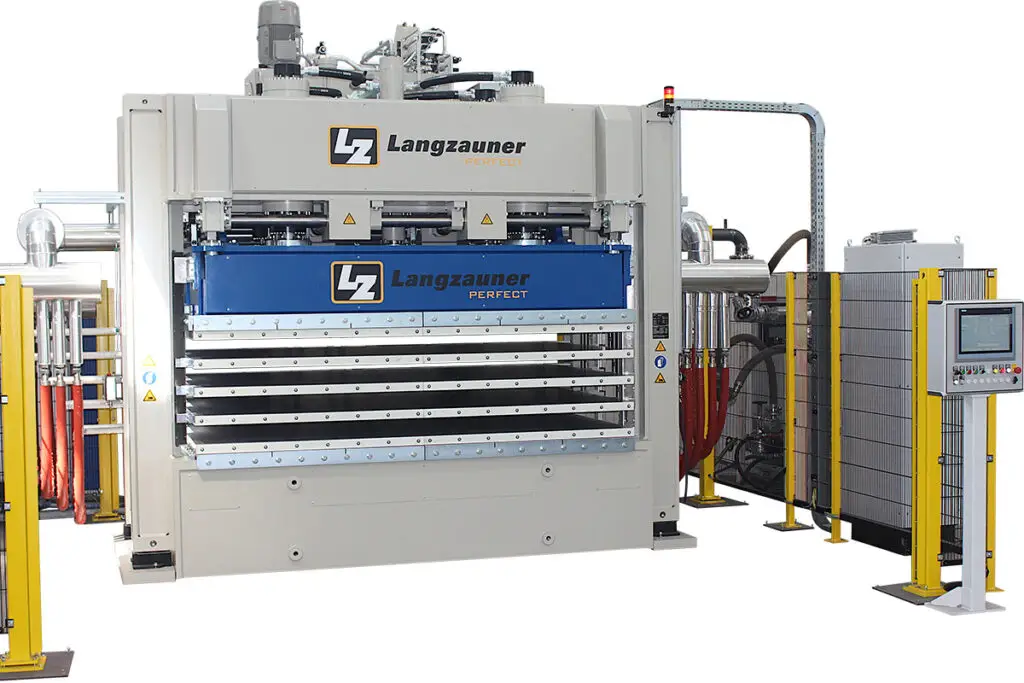
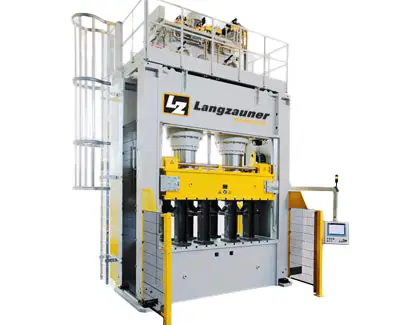
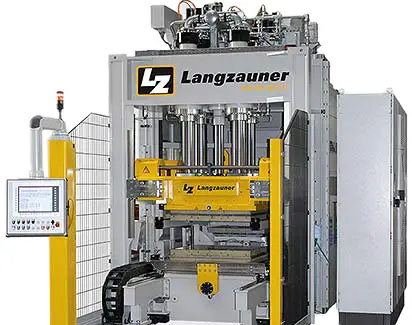
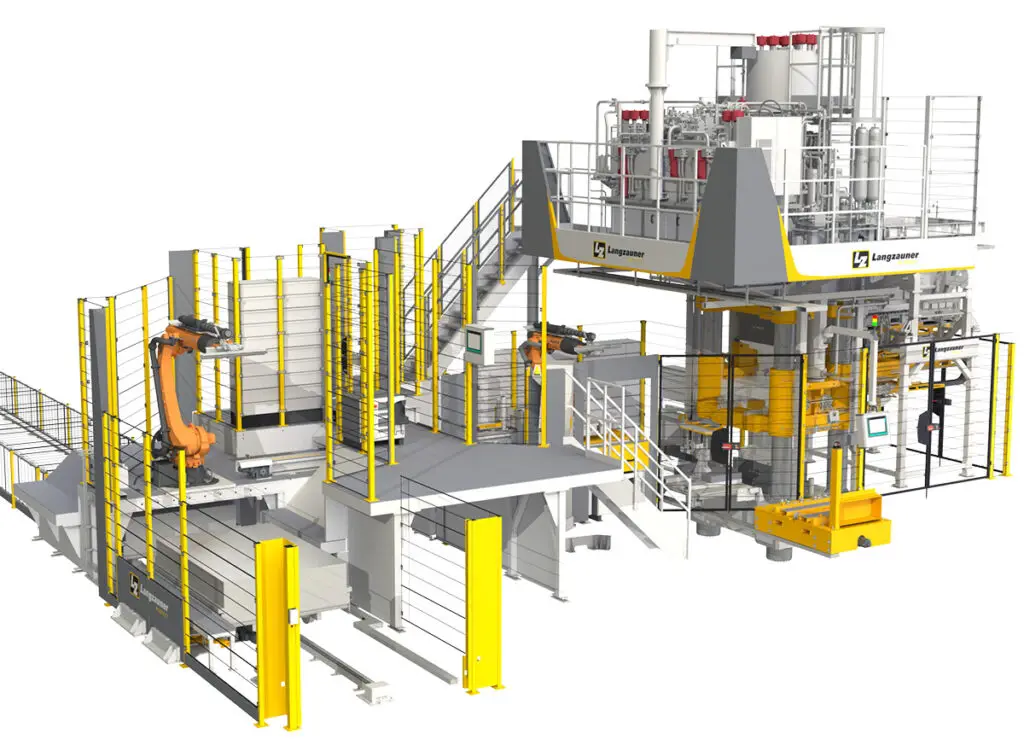
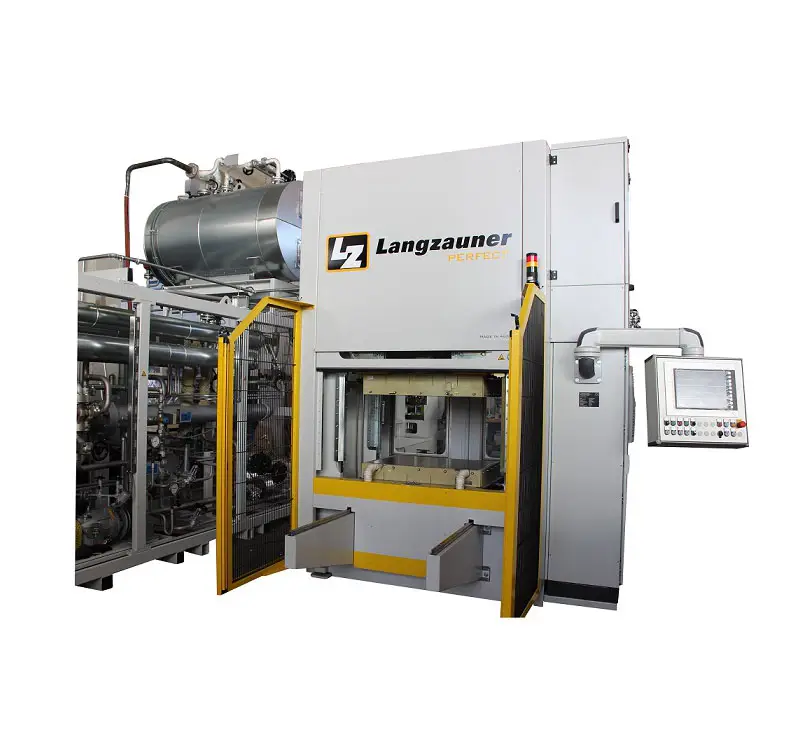
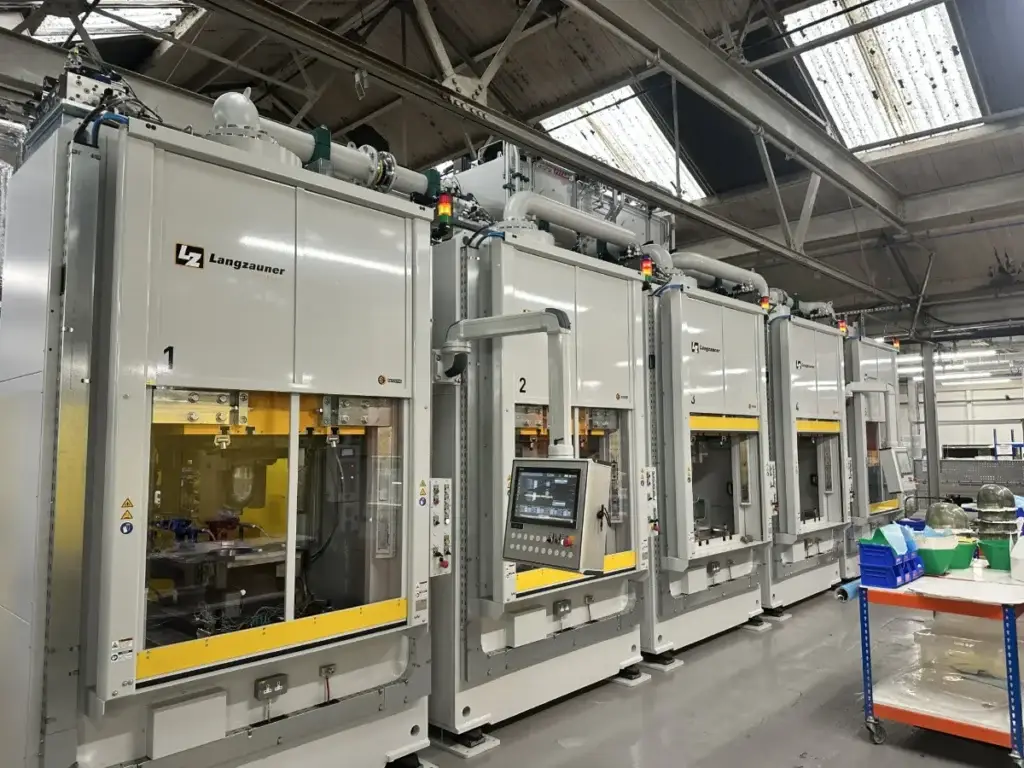
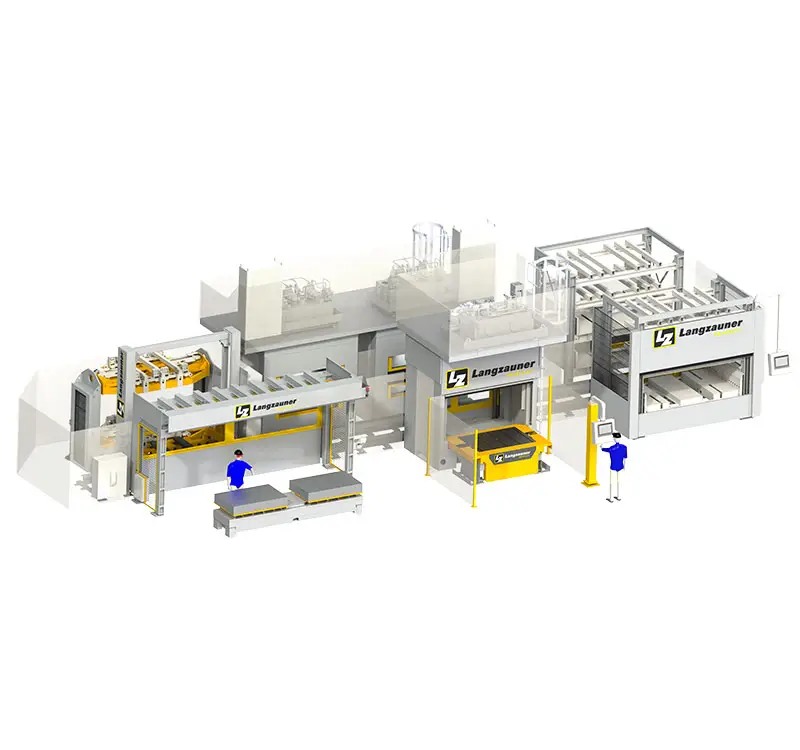
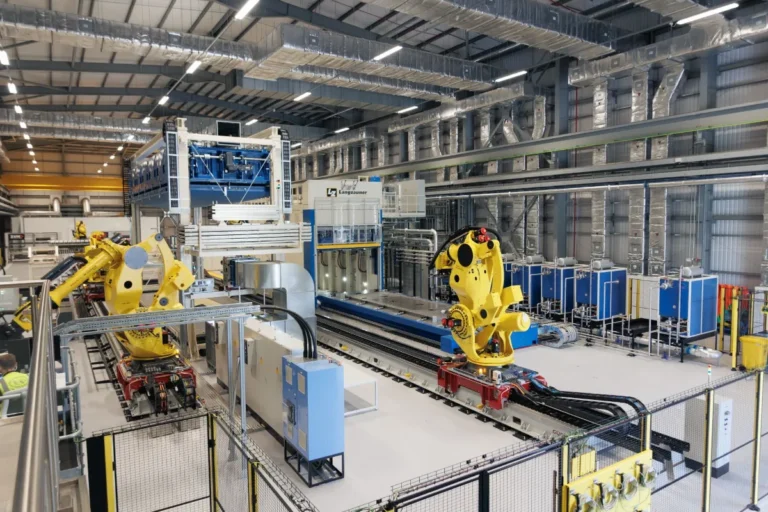
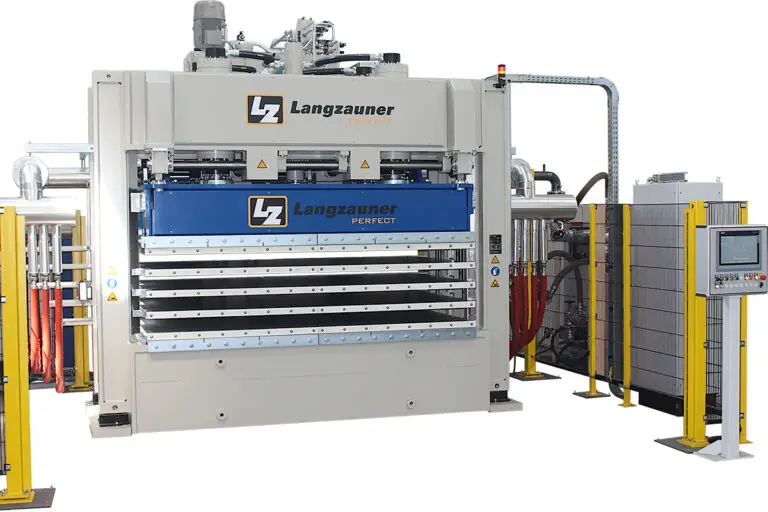
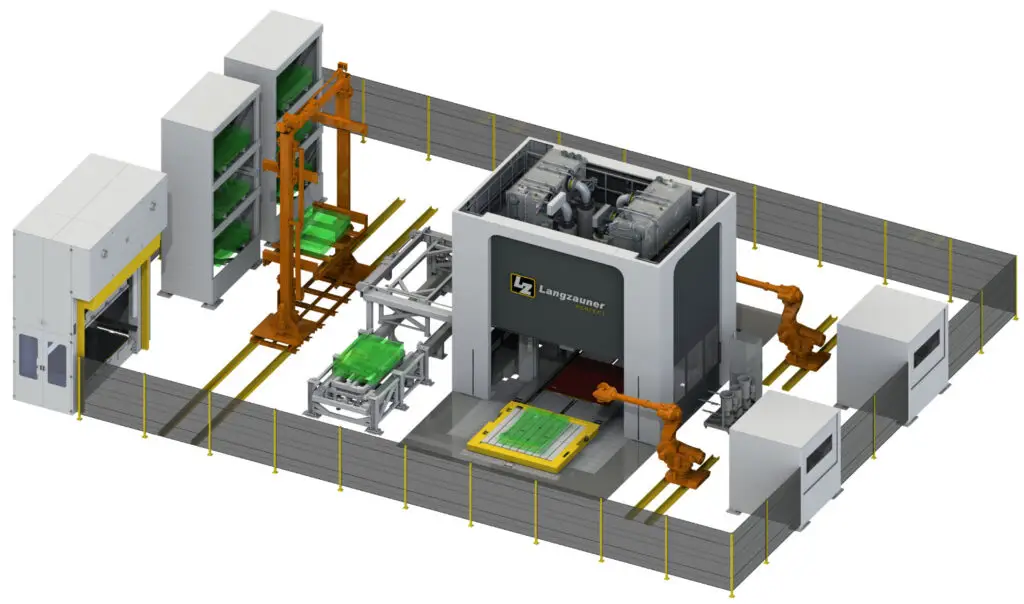
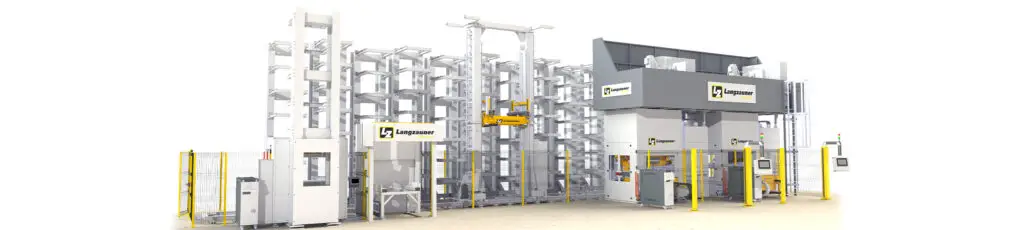
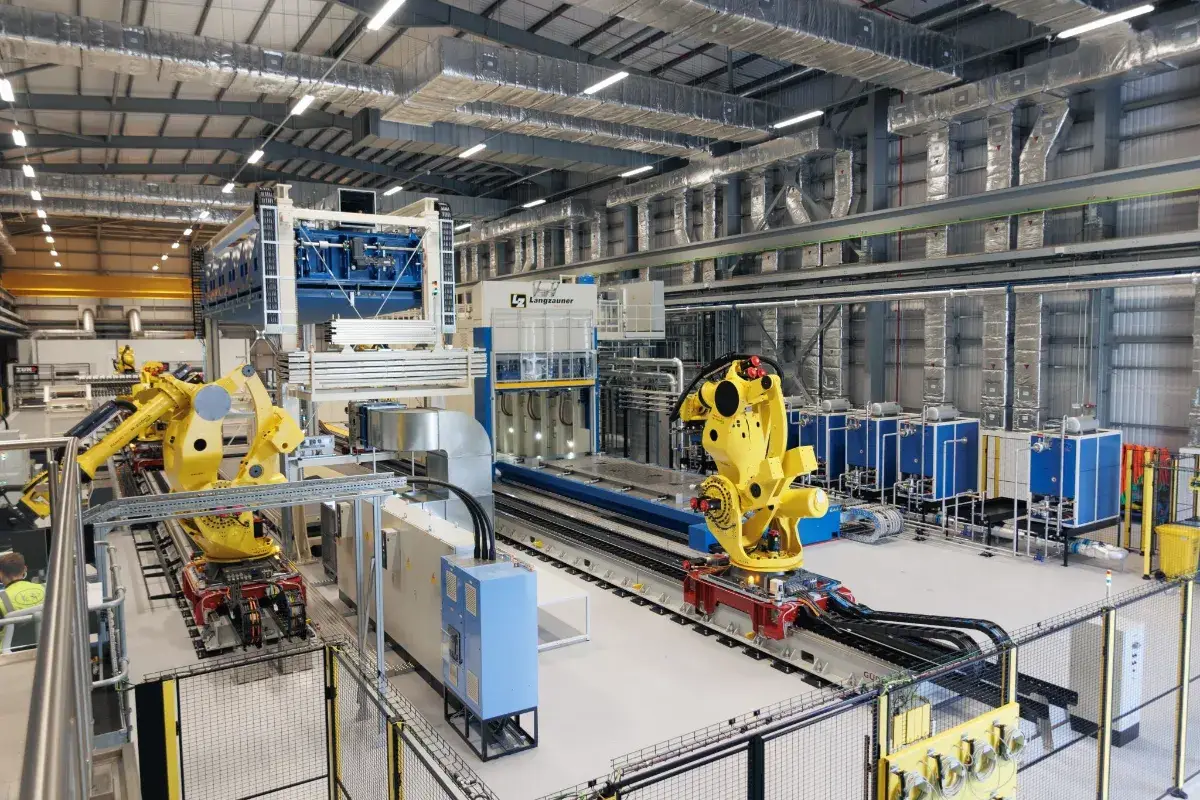
Am Advanced Manufacturing Research Centre (AMRC) der University of Sheffield ist das weltweit größte RTM-Pressensystem für integrale Flugzeugbauteile in Betrieb gegangen. Gebaut hat es Langzauner in Lambrechten, Oberösterreich. Erster Nutzer der Anlage im Forschungszentrum COMPASS – „Composites at Speed and Scale“ – ist ein Forschungsprojekt von Boeing.
Was die Anlage leistet
Resin Transfer Molding im Großformat stellt an eine Presse Anforderungen, die mit einer größeren Baugröße allein nicht zu erfüllen sind. Entscheidend ist, wie exakt sich Presskraft, Parallelität und Injektion über eine Fläche von mehr als 36 Quadratmetern führen lassen.
- Aufspannfläche 10.500 × 3.500 mm
- voll einstellbare Presskraft bis 2.400 Tonnen
- Presskraftregelung mit 0,1 Prozent Genauigkeit
- Schiebetischsystem für 180 Tonnen Formmasse
- Plattenparallelität im Hundertstelmillimeter-Bereich, individuelle Zylindersteuerung mit aktivem Parallelitätsmanagement
- Spaltinjektion mit zweiachsiger Rotationsmöglichkeit
- vollständige IIoT-Integration mit Datenerfassung für Machine Learning
Ergänzend entsteht ein groß angelegter Hot Drape Former für die Vorformlingsvorbereitung – Preforming und Injektion greifen damit in einer Linie ineinander.
Das messbare Ergebnis
Die Prozesszeit für Großbauteile sinkt um das Zehnfache: von rund 40 Stunden auf vier Stunden – bei gleichbleibenden Qualitätsanforderungen der Luftfahrt.
Diese Technologie stellt einen Quantensprung in den Fertigungsmöglichkeiten der Luft- und Raumfahrt dar. Wir bauen nicht einfach nur Anlagen, sondern verändern die Art und Weise, wie die nächste Generation von Flugzeugen hergestellt wird.
Alexander Wiesner, Head of Global Sales & Marketing, Langzauner
Darren Wells, Senior Technical Fellow für große Composite-Strukturen am AMRC, fasst die Abnahme so zusammen: „Die Lösung von Langzauner erfüllt nicht nur alle unsere Zielvorgaben, sondern übertrifft sie in vielen Punkten.“
Warum Großformat ein eigenes Kapitel ist
Bei integralen Bauteilen entfallen Fügestellen – das spart Gewicht und Montageschritte, verlagert die Anforderung aber vollständig in den Pressprozess. Jede Abweichung in Druck oder Temperatur wirkt sich über die gesamte Bauteillänge aus. Deshalb wurde die Anlage nicht als vergrößerte Standardpresse ausgelegt, sondern von der Zylinderregelung aufwärts für diesen einen Prozess konstruiert.
Die Gesamtmasse der Anlage liegt bei nahezu 500 Tonnen. Der Pressenstößel lässt sich aktiv in frei definierbare Schrägstellungen auslenken; ein automatisches Spannsystem positioniert die Formhälften wiederholgenau. Finanziert wurde das Projekt vom Aerospace Technology Institute und Innovate UK.