HydraulikpressenRTM-Presse LZT-OK-300-SOPresskraft3.000 kNPressfläche3.000 × 2.000 mm


Verbunde und Kunststoffe
Weitere Werkstoffe
Vom Einzelmodul bis zur verketteten Linie: Jede Anlage wird auf Bauteil, Material und Taktzeit ausgelegt – nicht aus dem Katalog gewählt.
Alle Produkte ansehen


Zuletzt erschienen
Das Unternehmen
Projektberichte mit Zahlen, Verfahrenswissen aus der Praxis und Messetermine, bevor der Kalender voll ist.
Alle Insights


Offene Stellen
Arbeiten bei Langzauner
Fragen zur Bewerbung
Maschinenbau in vierter Generation in Lambrechten – vom Lehrling bis zur Projektleitung, alles unter einem Dach.
Offene Stellen ansehen


Leistungen
Digitales
Hilfe und Kontakt
Service endet nicht mit der Inbetriebnahme: Wartung, Ersatzteile, Retrofit und Anlagenverlagerung aus einer Hand.
Serviceanfrage stellen


Direkt erreichen
Langzauner Gesellschaft m.b.H.
Lambrechten 52, 4772 Lambrechten
Österreich
Ansprechpersonen
Weltweit
Sie erreichen uns direkt – ohne Ticketsystem und ohne Warteschleife. Wer der oder die Richtige ist, klärt die Zentrale.
Projekt anfragenVerbunde und Kunststoffe
Weitere Werkstoffe
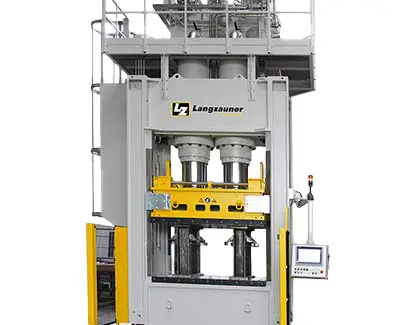
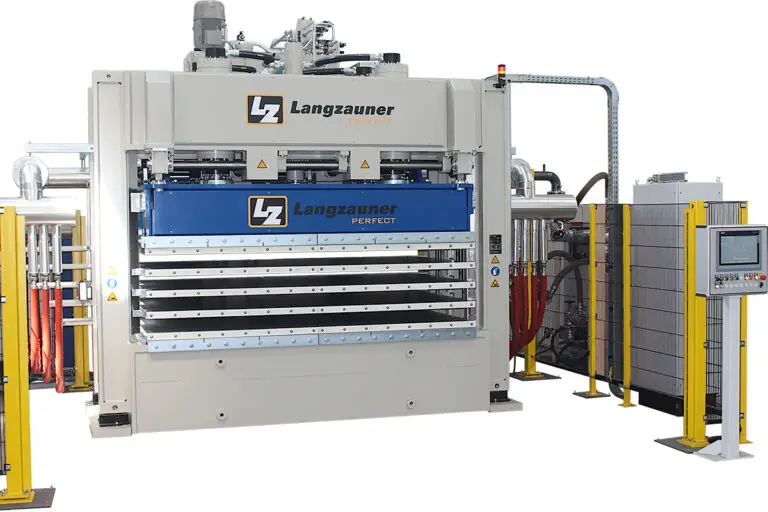
LZT-OK-300-SO
Hydraulische Oberkolbenpressen für Composite- und Kunststoffbauteile
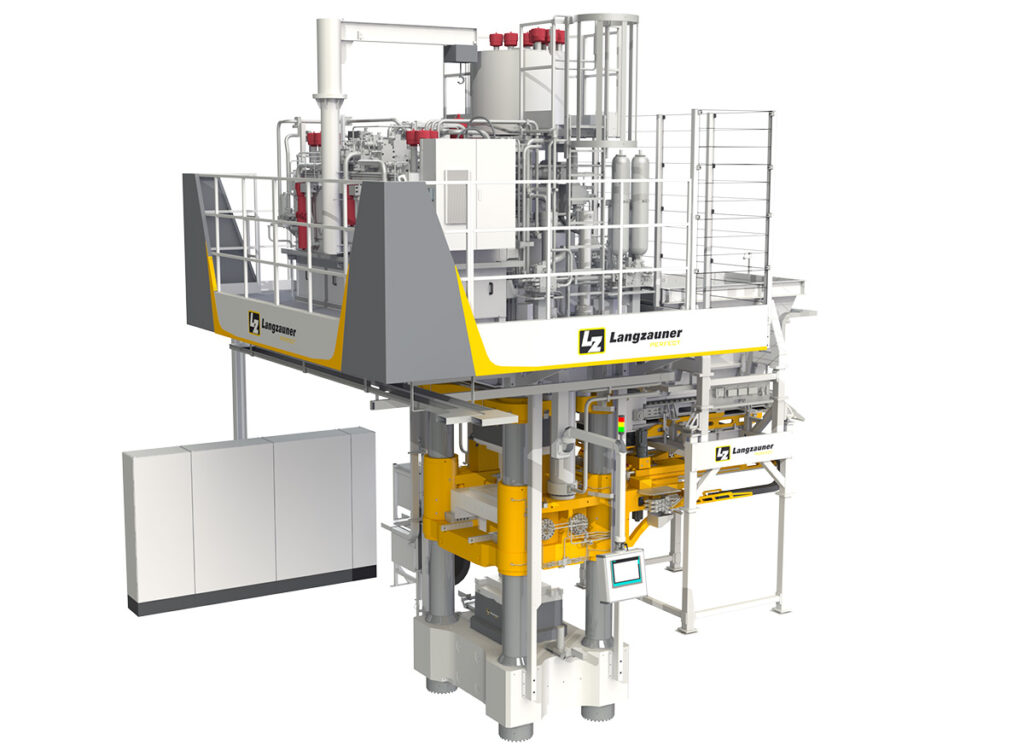
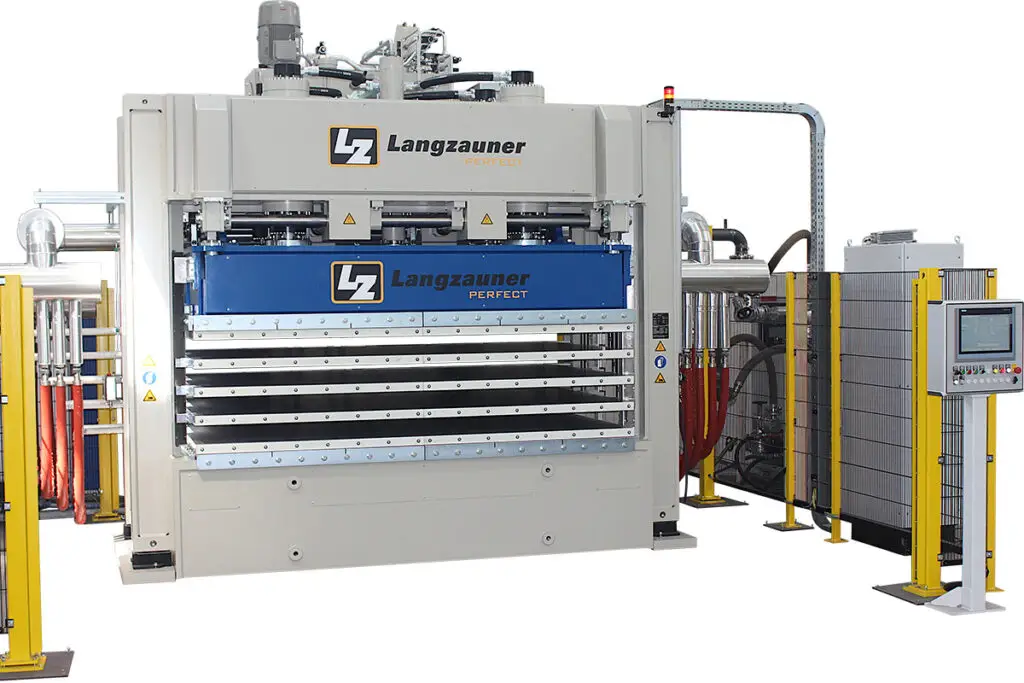
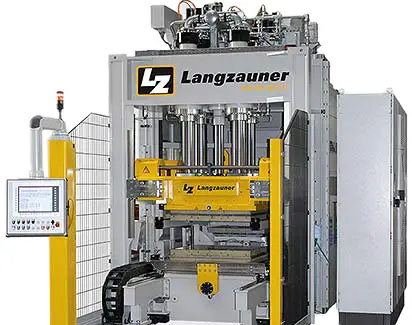
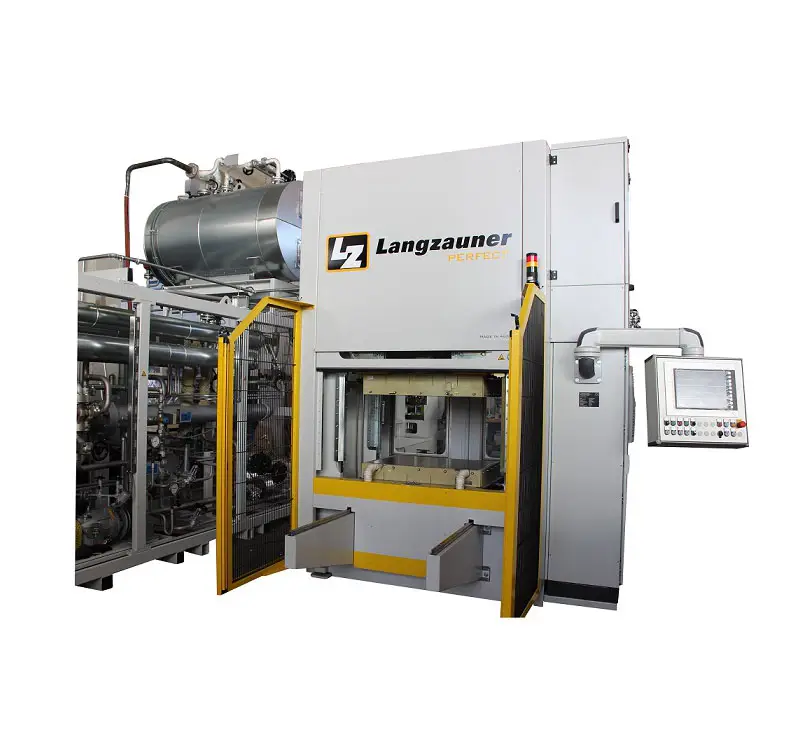
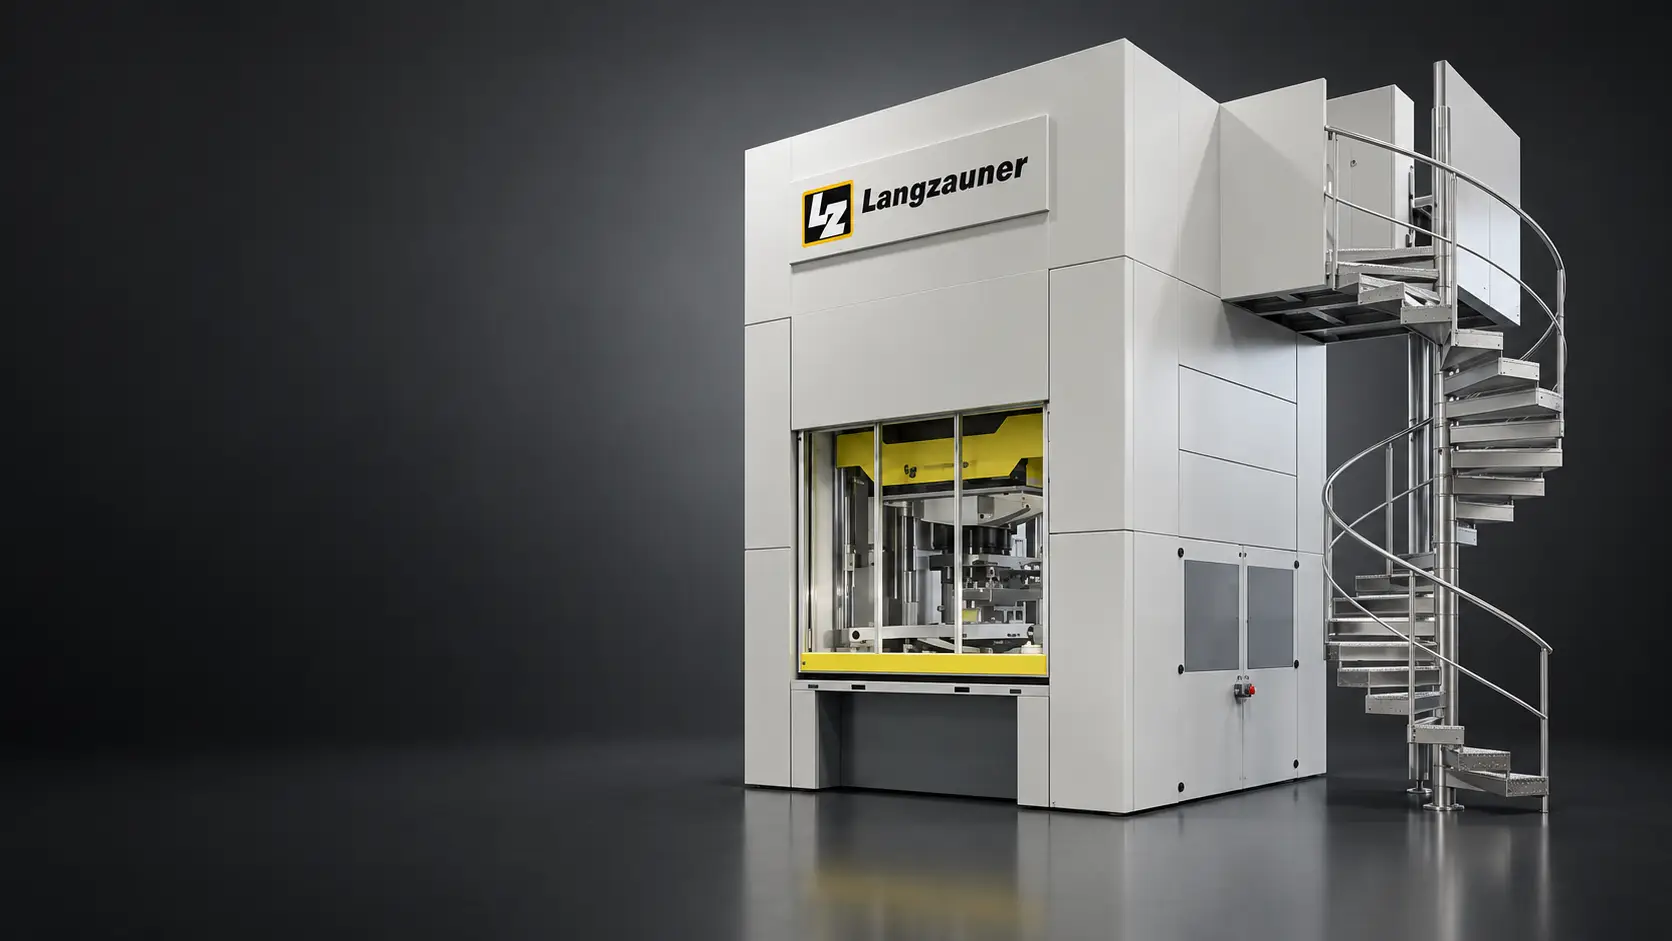
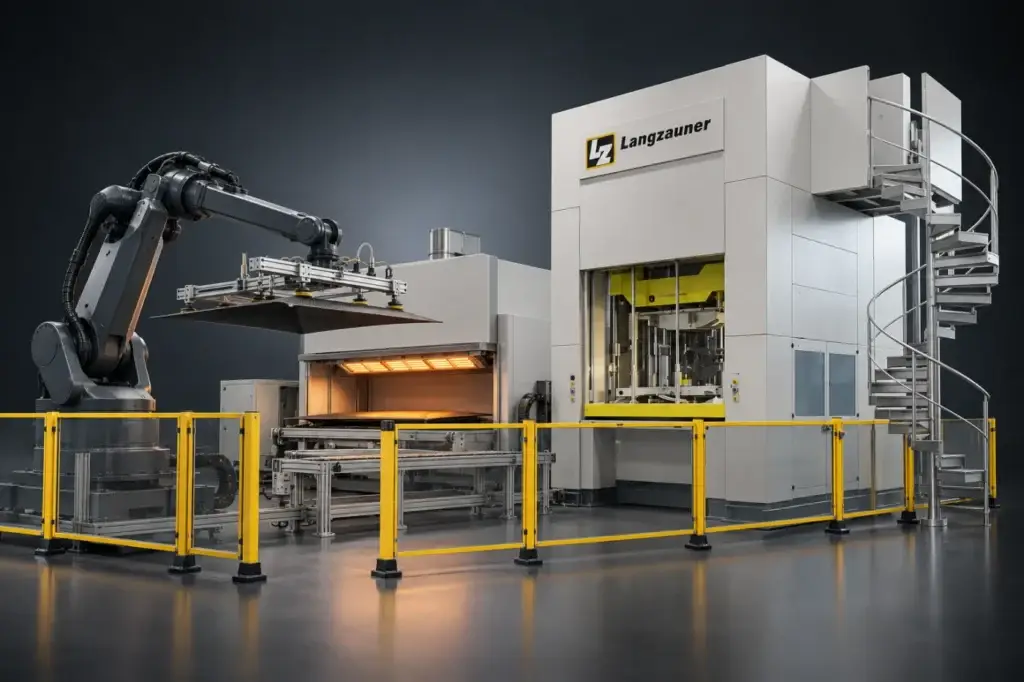
Die Thermoplast-Formenpresse von Langzauner ist eine hydraulische Presse zur Verarbeitung und Umformung thermoplastischer Faserverbundwerkstoffe wie Organoblechen. Sie ermöglicht kurze Schließzeiten, präzise Presskraft- und Positionsregelung sowie reproduzierbare Prozessabläufe und eignet sich für Forschung, Prototyping und industrielle Serienanwendungen.
Auf einen Blick
Einordnung
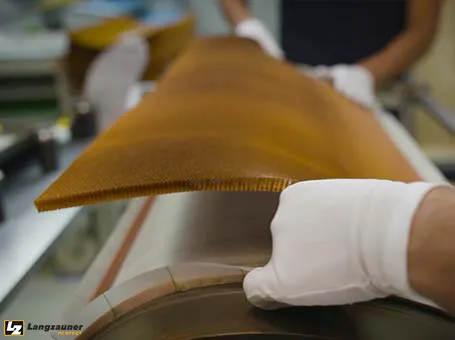
Thermoplastische Faserverbundwerkstoffe ermöglichen kurze Zykluszeiten, hohe Bauteilfestigkeiten und eine effiziente Serienfertigung. Langzauner Formenpressen werden individuell auf den jeweiligen Thermoplast-Prozess abgestimmt und ermöglichen das präzise Umformen und Konsolidieren von Organoblechen sowie die Integration weiterer Prozessschritte in eine automatisierte Fertigungslösung.
Aufbau und Prozess
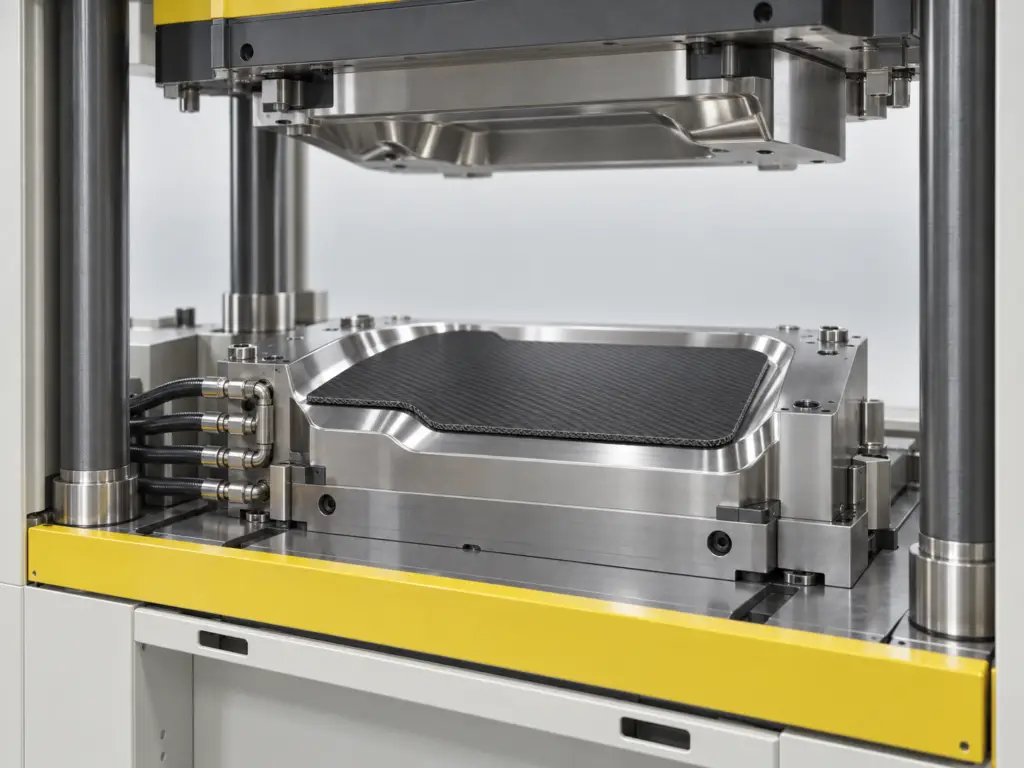
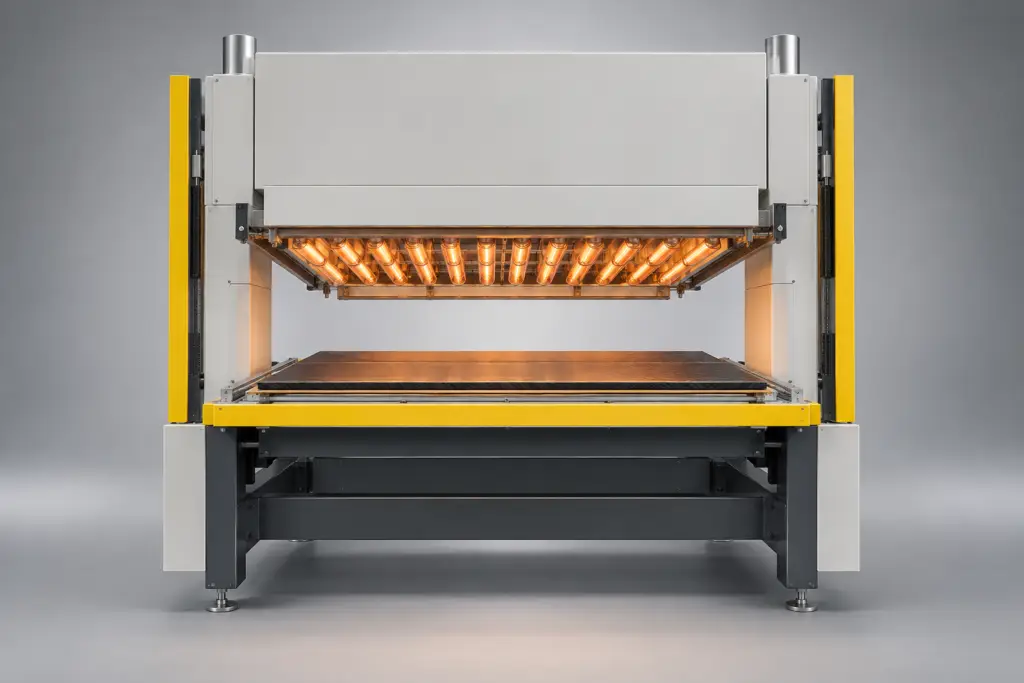
Das thermoplastische Halbzeug wird zunächst auf die erforderliche Verarbeitungstemperatur erwärmt und anschließend schnell in das Presswerkzeug transferiert (<5 Sekunden). Die Presse schließt innerhalb kurzer Zeit und formt das erwärmte Organoblech unter definiertem Druck zum gewünschten Bauteil. Kraft, Position, Geschwindigkeit und Werkzeugtemperatur können prozessabhängig geregelt und überwacht werden. Nach der Konsolidierung und Abkühlung wird das fertige Bauteil entnommen.

Anwendung
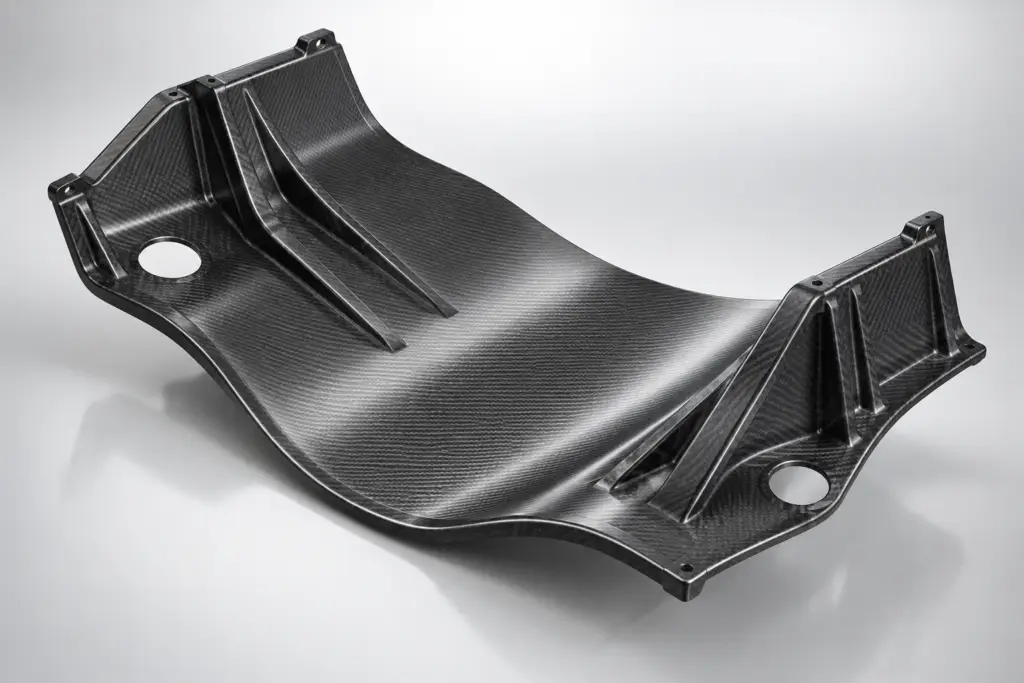
Thermoplast-Formenpressen kommen überall dort zum Einsatz, wo leichte, hochfeste und reproduzierbar gefertigte Faserverbundbauteile benötigt werden. Typische Anwendungen finden sich insbesondere in der Luftfahrt, im Automotive-Bereich sowie in Forschung und Entwicklung. Die Anlagen eignen sich sowohl für Material- und Prozessentwicklung als auch für automatisierte Serienprozesse mit kurzen Zykluszeiten.


Auswahlhilfe
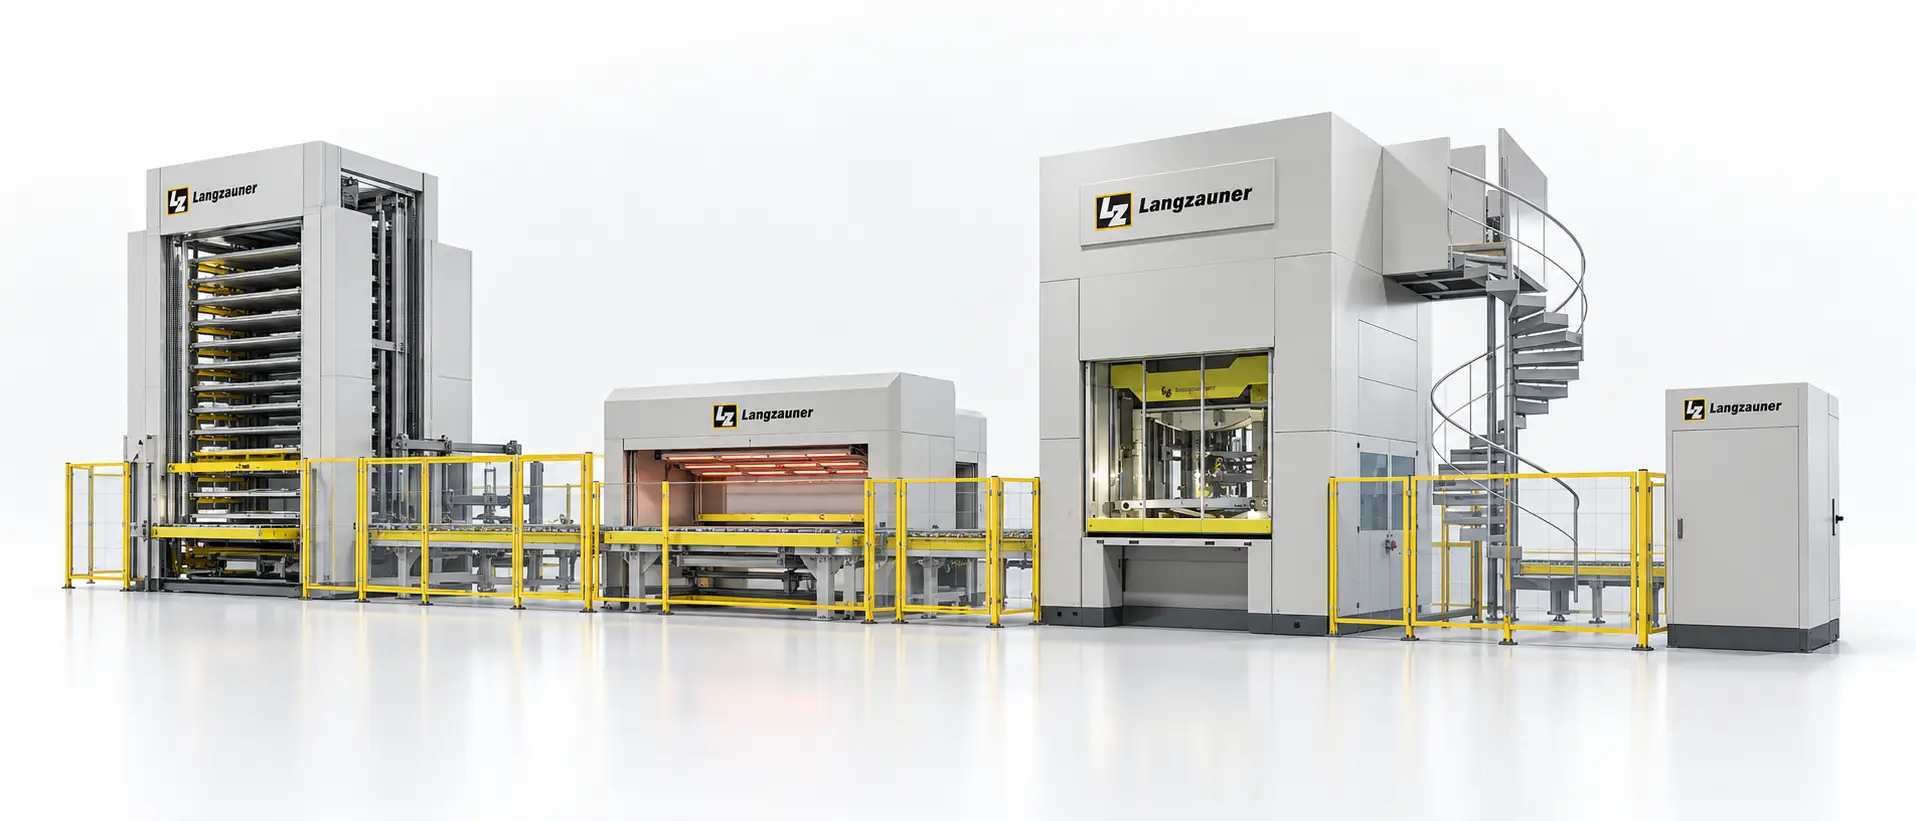
Im Unterschied zu klassischen Composite-Pressen für duroplastische Prepreg-, SMC- oder BMC-Prozesse liegt der Fokus auf der schnellen Erwärmung, dem dynamischen Materialtransfer und der kurzen Umform- und Konsolidierungsphase thermoplastischer Halbzeuge. Gegenüber einer reinen Presse kann Langzauner die komplette Prozesskette inklusive IR-Erwärmung, Handling, Werkzeugtemperierung und Automation integrieren.
Unsicher, ob die Maschine zu Ihrem Bauteil passt? Schicken Sie uns Material, Geometrie und Taktzeit.
Eignung prüfen lassenKonfiguration
Integration

Warum Langzauner
Schnelle Erwärmung, kurze Transferzeiten und dynamische Pressbewegungen ermöglichen eine effiziente Verarbeitung thermoplastischer Composite-Halbzeuge.
Prozessauslegung auf schnelle Transfer- und Schließbewegunge
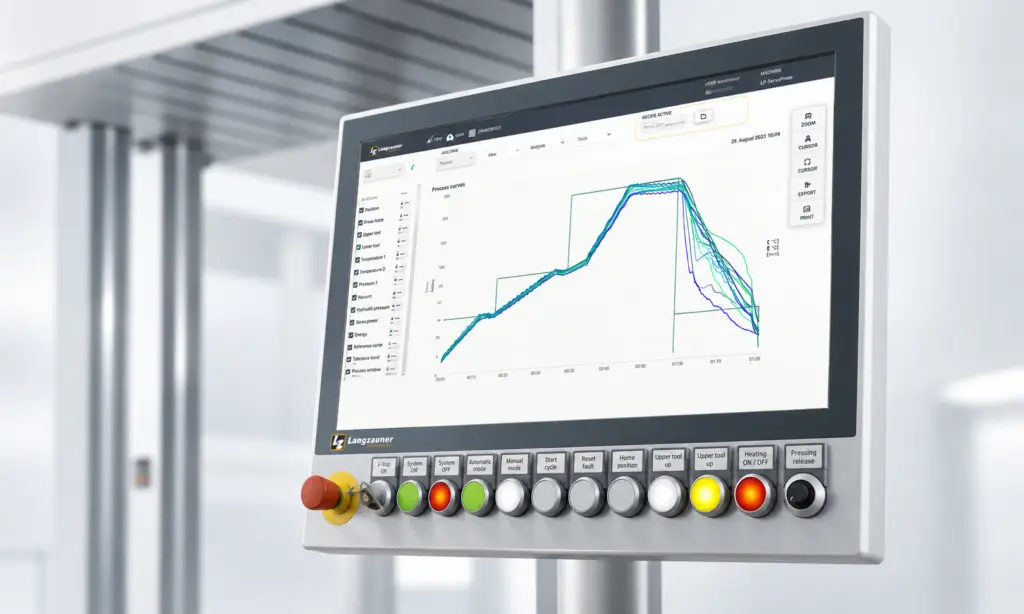
Presskraft, Position, Geschwindigkeit, Temperatur und Zeit werden exakt geregelt und auf den jeweiligen Fertigungsprozess abgestimmt.
Definierte Prozessparameter und kontinuierliche Überwachung sorgen für stabile Abläufe und gleichbleibende Qualität bei Prototypen und Serienbauteilen.
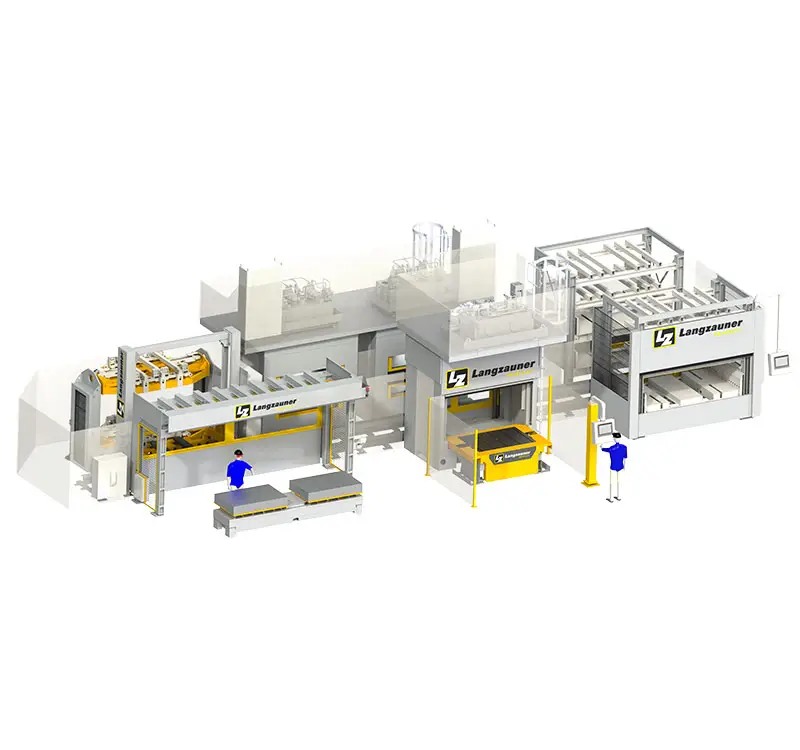
IR-Erwärmung, Materialtransfer, Presse, Werkzeugtemperierung und Handling können zu einer durchgängigen Fertigungslösung kombiniert werden
Von der manuellen Beschickung bis zur vollautomatisierten Fertigungszelle lässt sich die Anlage flexibel an Produktionsvolumen und Automatisierungsgrad anpassen.
Presskraft, Werkzeugfläche, Öffnungsweite, Temperierung und Automation werden passend zu Bauteil, Material und Produktionsanforderung ausgelegt.
Sprechen Sie mit jemandem, der die Anlage gebaut hat.
Angebot anfragenAus der Praxis
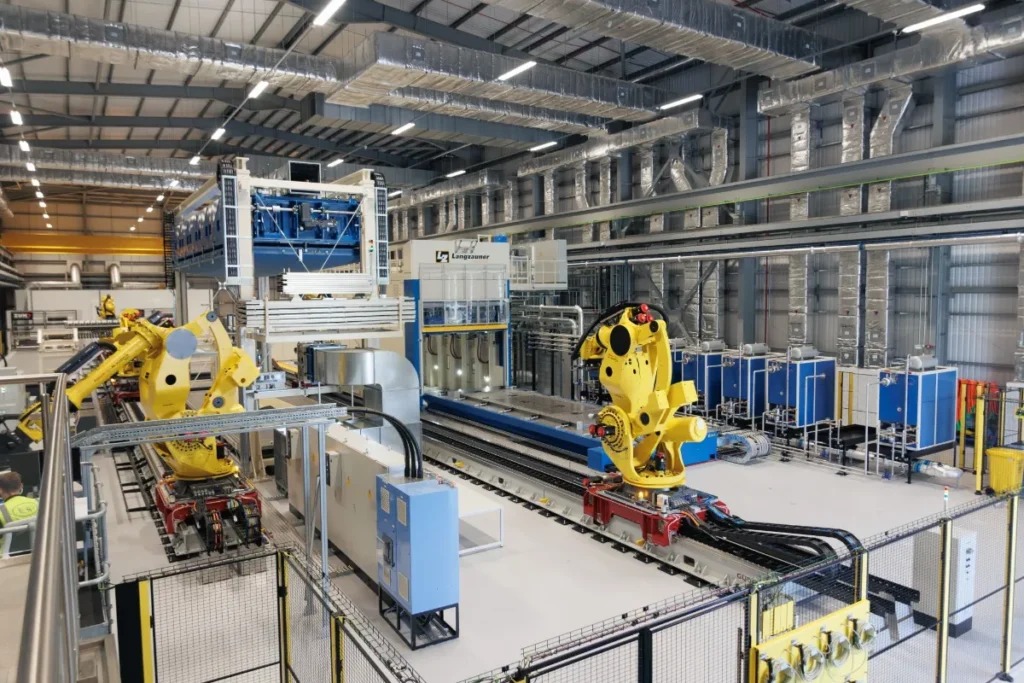
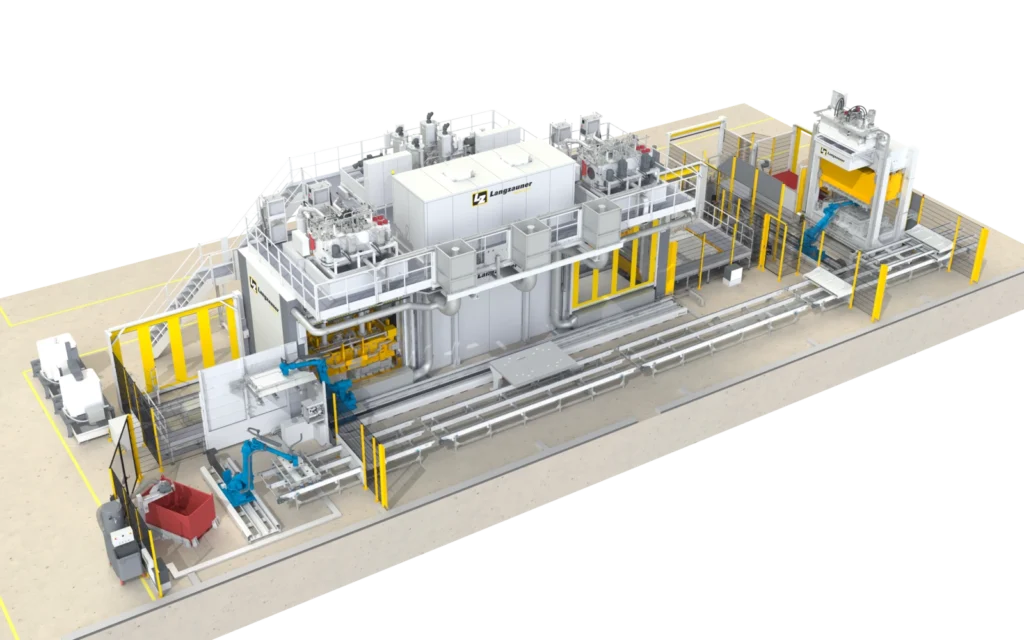
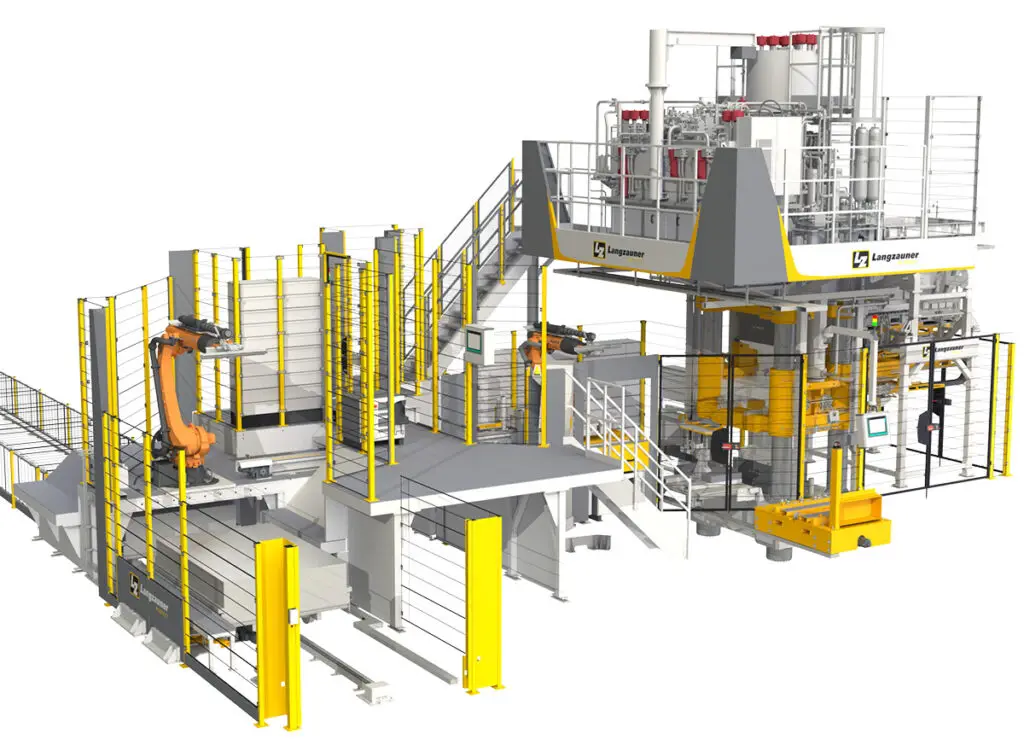
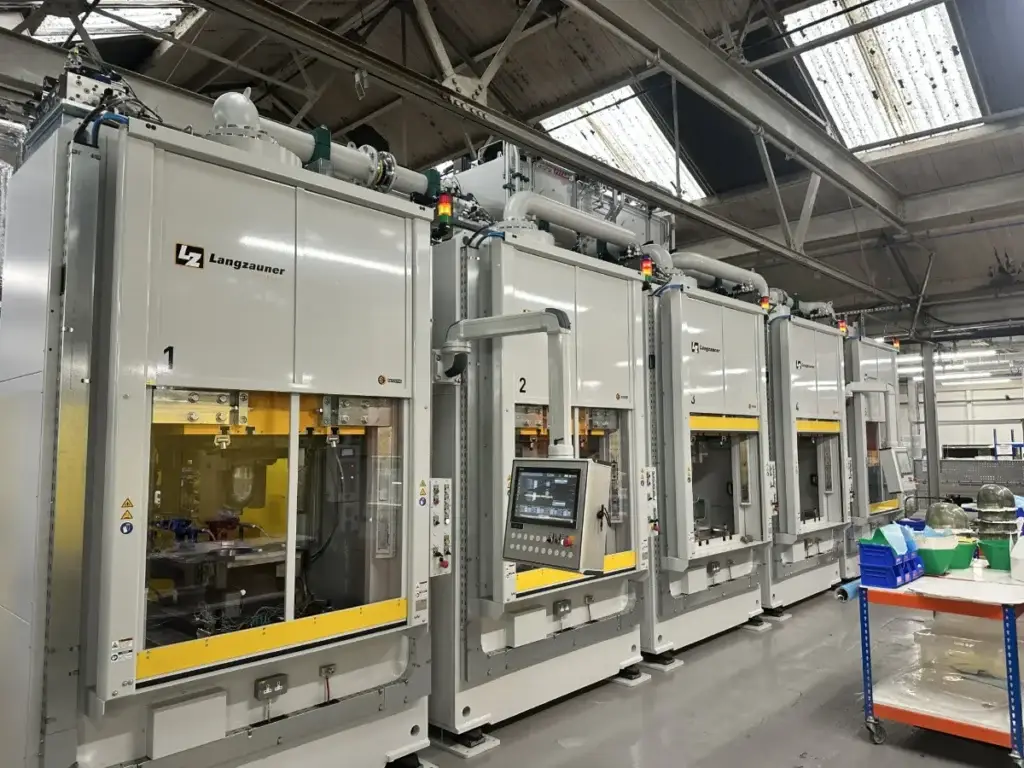
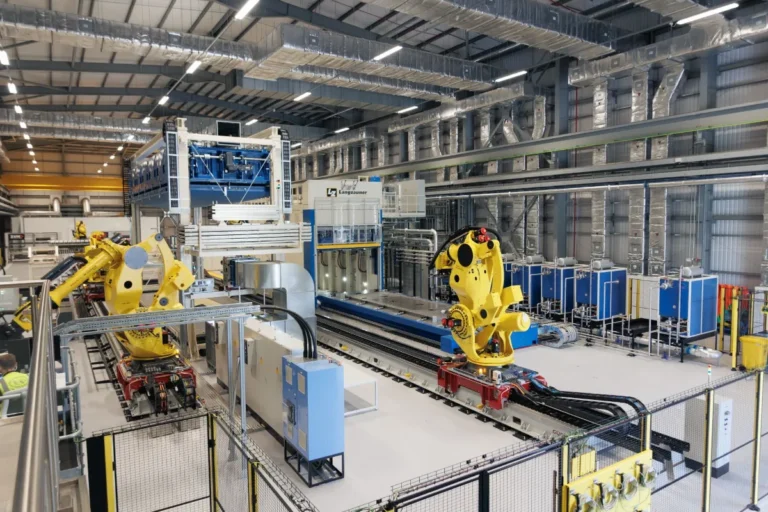
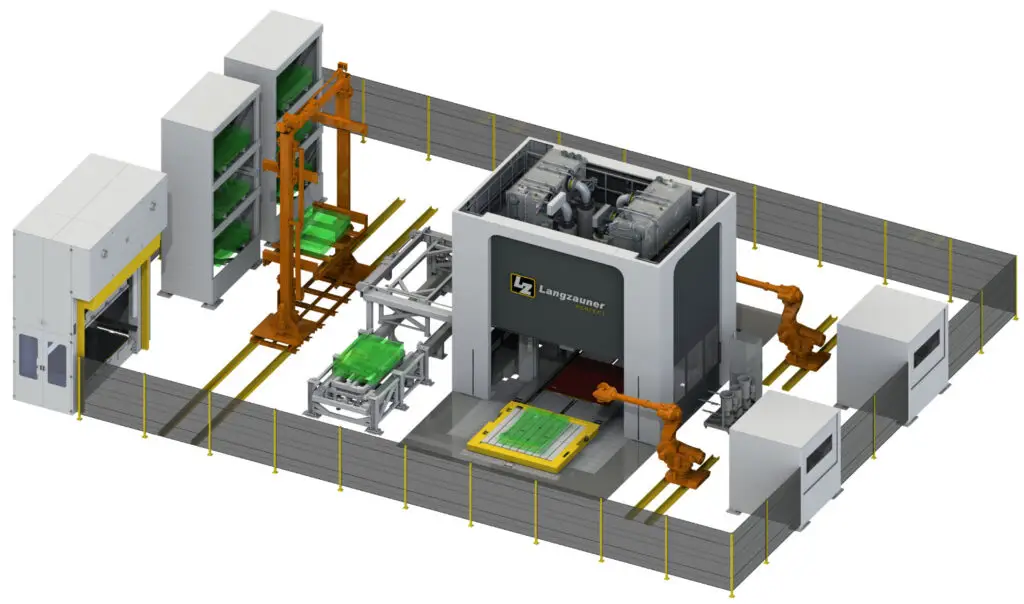
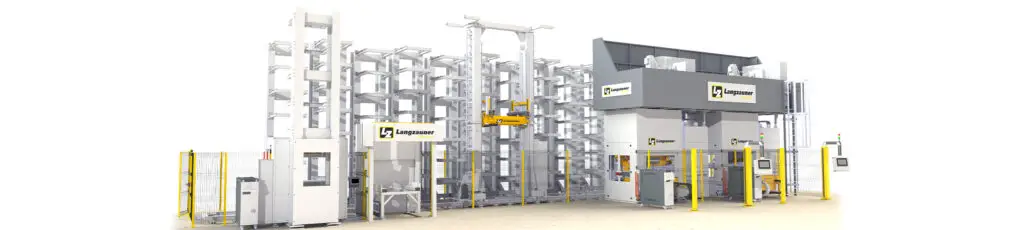
Automatisierte Thermoplast-Presse mit 300ton Presskraft zur Erwärmung, zum schnellen Transfer und zur Umformung von Organoblechen für strukturelle Composite-Bauteile. Integration von IR-Erwärmung, hydraulischer Presse, Werkzeugtemperierung und automatisiertem Materialhandling.
3.000 kN maximale Presskraft auf einer maximalen Pressfläche von 1.700 × 1.000 mm inkl. Infrarot Vorheizstation. Die dokumentierte Anlage erreicht zudem bis zu 300 mm/s Schließ- und Öffnungsgeschwindigkeit und einer Materialtransferzeit unter 5 Sekunden vom Vorwärmen des Materials bis hin zum Druckaufbau in der Presse
„Die Qualität eines Thermoplast-Prozesses entscheidet sich in wenigen Sekunden. Entscheidend ist, dass Erwärmung, Transfer, Presskraft und Werkzeugtemperierung exakt aufeinander abgestimmt sind – nur so entstehen reproduzierbare Bauteile bei gleichzeitig kurzen Zykluszeiten.“
Technik
Alle Werte beziehen sich auf die dokumentierte Ausführung dieser Maschine. Abweichende Baugrößen und Pressflächen legen wir auf das Bauteil aus.
| Presskraft | 3.000 kN |
|---|---|
| Öffnungskraft | 120 kN |
| Hub | 1.200 mm |
| Etagenlichteweite | 1.500 mm |
| max. Öffnungsgeschwindigkeit | 350 mm/s |
| Pressgeschwindigkeit | 0,5-13 mm/s |
| max. Schließgeschwindigkeit | 350 mm/s |
| max Werkzeugmaße / Pressfläche | 1.700 × 1.000 mm |
| Anzahl Etagen | 1 Stk. |
| max. Werkzeuggewicht | 4.500 kg |
| Heizplatten | ja |
|---|---|
| Heizmedium | elektrisch |
| max. Temperatur Heizplatte | 240 °C |
| Heizrate | 4 °C/min |
| Kühlmedium | Wasser |
| Antriebskonzept | Hydraulk |
|---|---|
| Anschlussleistung | 209 kW |
| Vakuumsystem | nein |
| Abmessungen Maschine L × B x H | 7.275 × 4.500 × 6.625 mm |
|---|---|
| Maschinengewicht | 35.000 kg |
Vollständiges Datenblatt, Maßzeichnung und Broschüre schicken wir Ihnen zu.
Broschüre anfordernVerlässlichkeit
Bilder


Fragen aus der Praxis
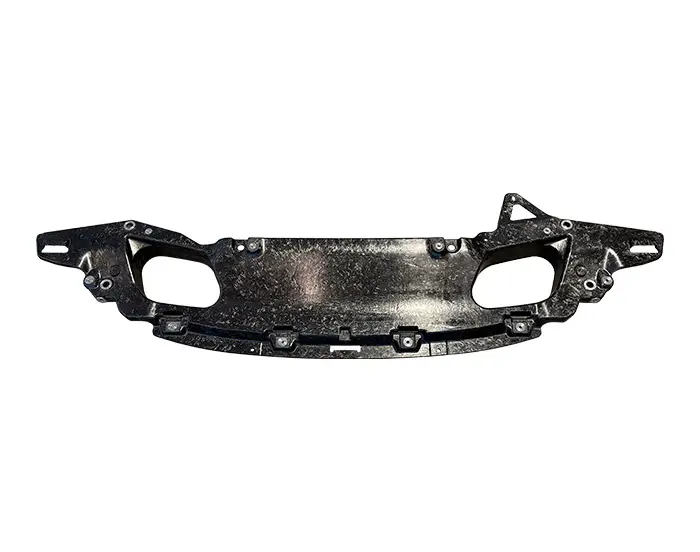
Typische Anwendungen sind Frontends, Batteriegehäuse, Unterbodenverkleidungen und Crash-Strukturen im Automotive-Bereich, Leichtbauteile in Luft- und Raumfahrt sowie Paneele, Paletten, Maschinenverkleidungen oder Schalungen in Industrie und Bau.
Ja! Pressen, Heizzonen, Handling und Automatisierung können angepasst, nachgerüstet oder erweitert werden. So lassen sich neue Bauteile, höhere Stückzahlen oder zusätzliche Prozessschritte später integrieren, ohne komplett neu starten zu müssen.
Oft sind mehrere Schritte nötig: Materiallagen herstellen, verdichten, vorwärmen, umformen, eventuell hinterspritzen und anschließend nachbearbeiten. Wenn das über viele verschiedene Lieferanten läuft, entstehen Brüche im Prozess, mehr Abstimmungsaufwand und ein höheres Risiko für Qualitätsunterschiede.
Gemeint ist eine durchgängige Lösung von der Idee bis zum fertigen Bauteil: Engineering, Pressentechnik, Temperierung, Automatisierung, Sensorik und Qualitätsüberwachung kommen aus einer Hand. Alle Schritte werden so aufeinander abgestimmt, dass Materialfluss, Taktzeiten und Qualität zusammenpassen.
Je nach Bauteil kommen Infrarotöfen, Umluftöfen, Kontakt-Heizplatten oder spezielle Verfahren wie Induktion und dielektrische Heizung zum Einsatz. Jede Methode hat Stärken und Grenzen – etwa sehr schnelles Aufheizen, besonders gleichmäßige Temperatur oder Eignung für dicke Laminatpakete.
Weiter im Programm
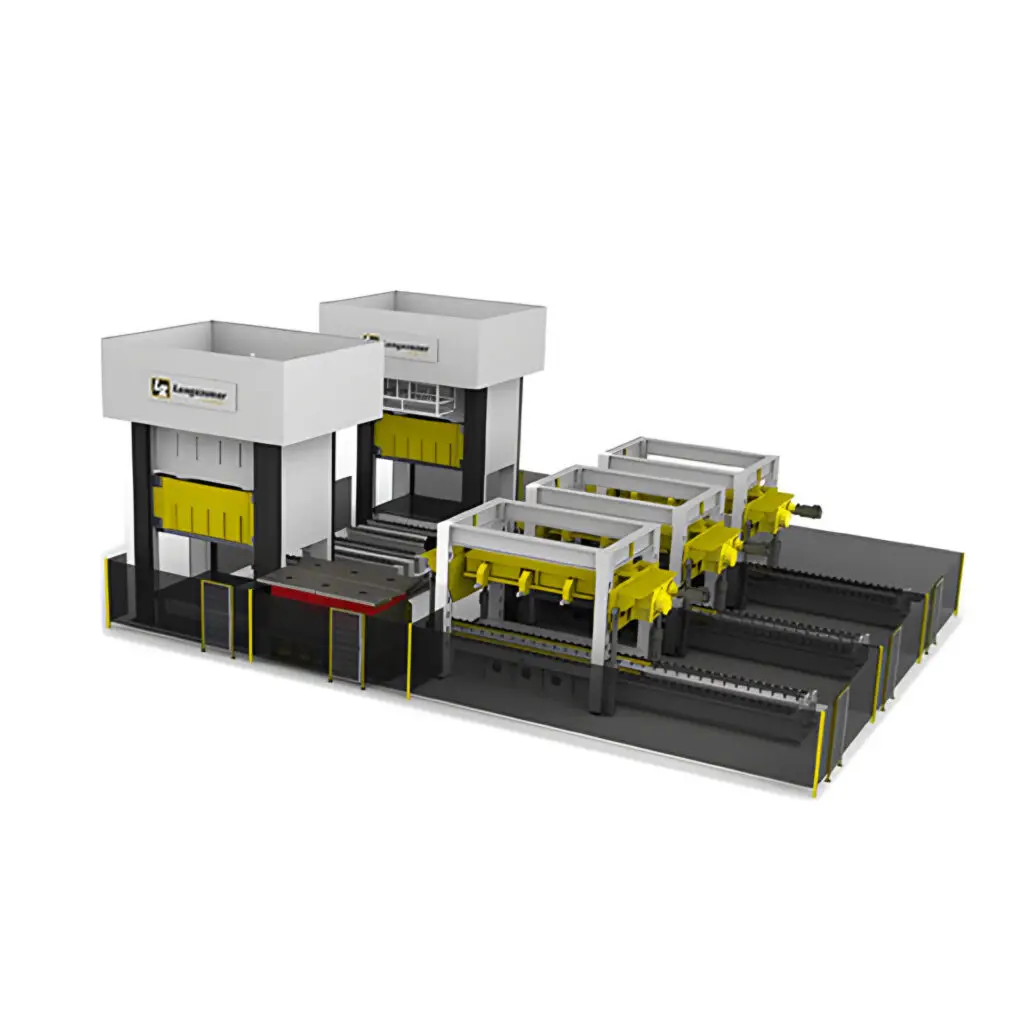
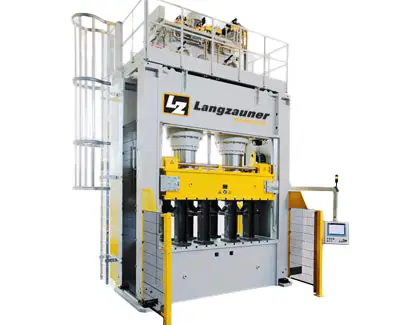
HydraulikpressenRTM-Presse LZT-OK-300-SOPresskraft3.000 kNPressfläche3.000 × 2.000 mm
LaborpressenLaborpresse LZT-OK-1000-SOPresskraft10.500 kNPressflächebis 1.300 × 1.000 mm
HydraulikpressenSMC-Presse LZT-OK-1200-SOPresskraft12.000 kNHub1.500 mm
MehretagenpressenPCM-Presse LZT-UK-560-SOPresskraft5.600 kNPressfläche4.100 × 2.100 mmNächster Schritt
Sie planen einen Thermoplast-Prozess mit Organoblechen oder möchten eine bestehende Fertigung automatisieren? Langzauner entwickelt die passende Pressen- und Automatisierungslösung abgestimmt auf Material, Bauteilgeometrie, Zykluszeit und Qualitätsanforderungen. Sprechen Sie mit unseren Experten über Ihre Anwendung.
Ihr AnsprechpartnerMartin SchachlVerkauf und Projektierung+43 7765 231-0office@langzauner.at